


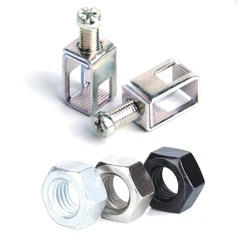


Beschaffung von Edelstahlbolzen und kundenspezifischen Metallbefestigungen für Schaltschränke und Gehäuse
Oct 04, 2026
Eine Nachricht hinterlassen
Bolzen in Schaltschränken sind lasttragende Gewindeschnittstellen, die Kupfersammelschienen, Transformatorhalterungen, Klemmenblöcke, Isolationsstützen, Erdungskomponenten und Gehäusebaugruppen befestigen. Bei Schrankbeschlägen, die Vibrationen, Feuchtigkeit, Temperaturschwankungen oder wiederholter Montage ausgesetzt sind, wirken sich Materialauswahl und Gewindeformung direkt auf die Auszugsfestigkeit, den Drehmomentwiderstand, die Korrosionsleistung und den langfristigen elektrischen Abstand aus.
Gewindeprofile aus Edelstahl 304/316, Messing und kalt{2}}gewalzten Gewinden sollten daher entsprechend der Last, der Umgebung, dem Drehmoment und den Anforderungen an das Gegenmaterial spezifiziert werden und nicht nur anhand der Nenngewindegröße.

Bolzen aus Edelstahl 304/316 für Schaltschränke: Belastungs- und Korrosionsanforderungen
Ein Edelstahlbolzen, der in einem Stromverteilerschrank verwendet wird, erfüllt zwei mechanische Funktionen: Er überträgt die Klemmkraft auf die Gehäusestruktur und sorgt während des Betriebs für eine stabile Gewindeschnittstelle.
Für Edelstahlbolzen in elektrischen Anwendungen wird normalerweise Edelstahl 304 in Betracht gezogen, wenn der Schrank in Innenräumen oder kontrollierten Industrieumgebungen betrieben wird. . 316 Edelstahl wird dann relevanter, wenn Chloridbelastung, Kondensation, Küstenatmosphäre oder aggressive Industrieumgebungen die Korrosionsbelastung erhöhen.
| Eigenschaft/Anforderung | Edelstahl 304 | Edelstahl 316 | Technische Überlegungen |
| Typische Anwendung | Elektrische Schaltschränke für den Innenbereich | Außen-/Feuchtigkeits-/Chlorid--freiliegende Schränke | Je nach Umgebung auswählen |
| Korrosionsbeständigkeit | Gut | Höher, insbesondere gegen Chloride | 316 enthält Mo |
| Magnetische Reaktion | Im Allgemeinen niedrig | Im Allgemeinen niedrig | Hängt von den Verarbeitungsbedingungen ab |
| Gewindeformen | Geeignet | Geeignet | Die Werkzeugbestückung muss die Kaltverfestigung berücksichtigen |
| Oberflächenzustand | Passiviert / unbehandelt | Passiviert / unbehandelt | Passivierung verbessert die Korrosionsbeständigkeit |
| Typische Befestigungsfunktion | Sammelschienenträger, Halterungen, Anschlussstrukturen | ESS/PV-Schränke für den Außenbereich, freiliegende Gehäuse | Bestätigen Sie die Umweltanforderungen |
| Montageproblem | Fressen möglich | Das Fressrisiko kann höher sein | Kontrollieren Sie Drehmoment und Schmierstrategie |
Bei Elektrohardware in großen Stückzahlen sollte die Materialzertifizierung die tatsächliche Qualität angeben und nicht einfach „Edelstahl“ angeben. Eine Kaufspezifikation kann die Güte 304 oder 316, Anforderungen an die mechanischen Eigenschaften, Oberflächenbehandlung, Gewindespezifikation, Maßtoleranz und Prüfmethode umfassen.
Bolzenabmessungen aus Edelstahl M5–M12 und Inspektionskontrolle von ±0,01 mm
Die Bolzengeometrie sollte über mehr als den Nenngewindedurchmesser hinweg kontrolliert werden. Die effektive Montageschnittstelle umfasst:
Gewindegrößen M5–M12: Auswahl entsprechend der Spannkraft, dem verfügbaren Einbauraum und der aktuell-tragenden Bauteilgeometrie.
Gewindesteigung: Passen Sie die Mutter oder das Gewindeteil genau an. M5-, M6-, M8- und M10-Grobgewinde sind gängige Industriekonfigurationen.
Gewindelänge: Definieren Sie die effektive Eingriffslänge und nicht die Gesamtbolzenlänge.
Schulterdurchmesser: Steuern Sie den Übergang zwischen Abschnitten mit und ohne Gewinde, wenn eine Positionierungsfunktion erforderlich ist.
Ebenheit und Rechtwinkligkeit: Relevant, wenn der Bolzen eine Stromschiene oder ein starres elektrisches Bauteil trägt.
Maßtoleranz: Kritische Positionierungsmaße können auf ±0,01 mm kontrolliert werden, wenn die Baugruppe eine präzise Positionierung erfordert.
Oberflächenzustand: Grate, Rollgewindefehler und scharfe Übergänge sollten vor der Endkontrolle entfernt werden.
Bei Schrankbaugruppen sollte der Bolzen nicht unabhängig von der Gegenmutter, der Sammelschienenklemme, der Halterung, der Unterlegscheibe und dem Gehäusematerial bewertet werden. Gewindeeingriff, Klemmkraft und Kontaktgeometrie bilden ein mechanisches System.

C1100, C2680, 304 und 316: Materialauswahl nach elektrischer und mechanischer Belastung
Edelstahl eignet sich mechanisch für viele Befestigungskonstruktionen, wird jedoch normalerweise nicht als primärer Hochstromleiter ausgewählt. Kupfer und Kupferlegierungen bieten eine wesentlich höhere elektrische Leitfähigkeit.
Bei Schaltschränken mit Kupfer-Sammelschienen sollte das Befestigungssystem daher die mechanische Befestigungsfunktion von der Stromführungsfunktion trennen, es sei denn, der Bolzen ist absichtlich als elektrischer Leiter ausgelegt.
| Material | Hauptmerkmal | Typische elektrische Rolle | Typische Verbindungsrolle | Wichtigstes technisches Anliegen |
| C1100 / C11000 Kupfer | Hohe Leitfähigkeit | Sammelschienen, Klemmen | Begrenzte strukturelle Befestigung | Geringere mechanische Festigkeit |
| C2680 Messing | Gute Bearbeitbarkeit und Leitfähigkeit | Anschlüsse, leitfähige Hardware | Bolzen, Einsätze, Anschlüsse | In manchen Umgebungen geringere Korrosionsbeständigkeit als Edelstahl |
| Edelstahl 304 | Korrosionsbeständiges Strukturmaterial | Im Allgemeinen nicht-stromführend- | Schrankbolzen, Halterungen, Stützen | Geringere Leitfähigkeit |
| Edelstahl 316 | Erhöhte Chloridbeständigkeit | Im Allgemeinen nicht-stromführend- | Außen-/ESS-/PV-Befestigung | Höhere Materialkosten und Abriebrisiko |
Eine gängige Designarchitektur ist daher:
C1100-Kupfersammelschiene → leitfähige Anschlussschnittstelle → mechanischer Bolzen aus Edelstahl 304/316 → Unterlegscheibe/Mutter → Schranktragstruktur.
Durch diese Anordnung können Strompfad und mechanischer Lastpfad getrennt ausgelegt werden.
Edelstahl 304/316 vs. Messing C2680: Kompromiss zwischen Drehmoment und Leitfähigkeit
Die Wahl zwischen Edelstahl und Messing sollte nicht allein auf der Zugfestigkeit basieren. Bei der elektrischen Hardware wirken sich Leitfähigkeit, galvanische Verträglichkeit, Korrosionsbedingungen, Gewindereibung und Montagedrehmoment auf das endgültige Design aus.
| Designparameter | Edelstahl 304/316 | C2680 Messing |
| Strukturelle Befestigung | Starker Kandidat | Geeignet für mittlere Belastungen |
| Elektrische Leitfähigkeit | Niedrig im Vergleich zu Kupfer/Messing | Deutlich höher |
| Korrosionsbeständigkeit | Hoch | Gut, je nach Umgebung |
| Gewindefresser | Erfordert Aufmerksamkeit | Im Allgemeinen geringere Bedenken |
| Aktuelle-tragende Anwendung | Normalerweise nicht bevorzugt | Passender |
| Anwendung zur Schrankunterstützung | Starker Kandidat | Geeignet dort, wo Leitfähigkeit nützlich ist |
| Chloridumgebung im Freien | 316 bevorzugt | Erfordert eine Umweltbewertung |
| Gewicht | Höher als Aluminium | Höher als Aluminium |
| Überlegungen zur Bearbeitung/Umformung | Kaltverfestigung | Im Allgemeinen einfacher zu bearbeiten/zu formen |
Wenn ein Bolzen in der Nähe einer Kupfersammelschiene montiert wird, sollte auch die galvanische Verträglichkeit berücksichtigt werden. Oberflächenbehandlung, Unterlegscheiben, Beschichtung, Feuchtigkeitseinwirkung und Gehäuseabdichtung können die langfristige Schnittstellenstabilität beeinflussen.
ISO 9227 und Salzsprühnebelprüfung für elektrische Hardware im Außenbereich
Bei PV- und ESS-Außengehäusen sollte die Korrosionsvalidierung mit den tatsächlichen Umgebungsspezifikationen verknüpft sein und sich nicht auf eine generische „Edelstahl“-Bezeichnung verlassen.
Eine relevante Überprüfung kann Folgendes umfassen:
ISO 9227: Salzsprühkorrosionsprüfung, sofern vom Kunden angegeben.
Materialzertifikat: Überprüfung der Edelstahlsorte 304/316.
Oberflächeninspektion: Nach der Endbearbeitung auf Kratzer, Verunreinigungen und Gewindeschäden prüfen.
Prüfung der Gewindelehre: GO/NO-GO-Messlehrenüberprüfung für Produktionsgewinde.
Drehmomentprüfung: Bestätigen Sie das Montagedrehmoment und die Gewindeintegrität.
Visuelle Korrosionsinspektion: Zeichnen Sie die Korrosionsmorphologie nach Umwelttests auf.
Die genaue Salzsprühdauer sollte durch die Produktspezifikation des Kunden definiert werden, anstatt eine Expositionsdauer als universellen Qualifikationswert zu betrachten.
Fordern Sie eine kostenlose DFM-Bewertung und ein Angebot an
Kalt-gewalzte Gewinde: M6–M10 Drehmomentwiderstand und Auszugsleistung
Bei der Herstellung von Bolzen aus rostfreiem Stahl wirkt sich die Gewindeherstellungsmethode direkt auf die Oberflächenstruktur und das mechanische Verhalten des Gewindeabschnitts aus.
Kaltes Gewindewalzen formt das Gewindeprofil durch plastische Verformung und nicht durch Materialabtrag durch herkömmliches Schneiden. Der Prozess kann die Oberflächenhärte erhöhen und die Materialkontinuität rund um das Gewindeprofil bewahren.
Bei kundenspezifischen Lieferantenprojekten für elektrische Verbindungselemente sind kalt-gewalzte Gewinde besonders nützlich, wenn der Kunde eine stabile Gewindegeometrie über große Produktionschargen hinweg benötigt.
M6–M10 Kalt-gewalzte Gewinde und werk-gehärtete Oberflächenstruktur
Beim Gewindewalzen zwingen gehärtete Matrizen den Edelstahlrohling in die erforderliche Gewindegeometrie.
Zu den wichtigsten Prozessvariablen gehören:
Rohlingsdurchmesser: Muss auf die Gewindespezifikation und den Materialfluss abgestimmt sein.
Rollkraft: Übermäßige Kraft kann das Werkzeug beschädigen oder den Bolzen verformen.
Matrizenausrichtung: Eine schlechte Ausrichtung kann zu ungleichmäßigen Gewindeprofilen führen.
Materialhärte: Das Härtungsverhalten von Edelstahlwerkstoffen muss berücksichtigt werden.
Walzgeschwindigkeit: Muss stabil bleiben, um eine wiederholbare Formgebung aufrechtzuerhalten.
Gewindeflankengeometrie: Beeinflusst direkt den Muttereingriff und das Drehmomentverhalten.
Oberflächenzustand: Gerollte Fäden sollten frei von Rissen, Falten und sichtbaren Rissen sein.
Im Gegensatz zu einem geschnittenen Gewinde wird bei einem ordnungsgemäß geformten gerollten Gewinde kein kontinuierlicher spiralförmiger Span aus dem Gewindeprofil entfernt. Der resultierende Materialfluss kann die Integrität der Gewindeoberfläche und das Ermüdungsverhalten verbessern, sofern die Umformparameter richtig gesteuert werden.
Metrische ISO-Gewindemessung und Drehmomentprüfung für M6–M10-Bolzen
Bei der Gewindemaßprüfung sollte die Lehrenprüfung mit der Funktionsprüfung der Baugruppe kombiniert werden.
| Inspektion | Zweck | Typische Kontrollmethode |
| Gewindesteigung | Bestätigen Sie die Paarungskompatibilität | Optische Messung/Gewindelehre |
| Hauptdurchmesser | Überprüfen Sie den Thread-Umschlag | Mikrometer / optisches System |
| Gewindeprofil | Umformfehler erkennen | Optische Inspektion |
| GO-Anzeige | Überprüfen Sie die funktionale Thread-Akzeptanz | GO/NO-GO-Anzeige |
| NEIN-GO-Anzeige | Annahme übergroßer Gewinde verhindern | GO/NO-GO-Anzeige |
| Drehmomenttest | Bewerten Sie den Widerstand während der Montage | Kalibrierte Drehmomentausrüstung |
| Test-herausziehen | Axialen Befestigungswiderstand messen | Zugprüfvorrichtung |
| Oberflächeninspektion | Identifizieren Sie Falten/Risse/Grate | Visuelle/mikroskopische Inspektion |
Die genauen Drehmoment- und Herausziehgrenzen sollten anhand des ausgewählten Materials, der Gewindegröße, der Eingriffslänge, der Substratdicke, der Mutternsorte und der Montagespezifikation des Kunden definiert werden. Ein universeller Drehmomentwert für jeden Edelstahlbolzen wäre technisch unangemessen.
±0,01 mm KMG-Prüfung für kundenspezifische Bolzengeometrie
Wenn ein Bolzen eine nicht standardmäßige Schulter, einen Passstift, einen Flansch oder einen Versatzabschnitt enthält, sollte die Maßprüfung über herkömmliche Gewindelehren hinausgehen.
Eine CMM-Inspektion kann Folgendes überprüfen:
Gesamtlänge
Konzentrizität von Gewinde-zu-Schulter
Schulterdurchmesser
Rechtwinkligkeit des Bolzens
Kopf- oder Flanschgeometrie
Loch-zur-Achsenposition
Kritische Positionierungsmaße
Geformte Geometrie nach Sekundäroperationen
Bei hochvolumigen Programmen können kritische Dimensionen mithilfe von SPC überwacht werden, anstatt sich ausschließlich auf die Endkontrolle zu verlassen. Dadurch entsteht ein Prozessregelkreis zwischen Werkzeugverschleiß, Maßabweichung und Korrekturmaßnahmen.

In-Gesenknieten und Laserschweißen: Integration von Bolzen in elektrische Anschlüsse
Ein Schrankbeschlagprogramm kann mehr als nur einzelne Bolzen umfassen. In vielen elektrischen Baugruppen besteht die tatsächliche Anforderung in einer kombinierten Komponente, wie z. B. einem gestanzten Kupferanschluss, einem Edelstahlbolzen und einer leitenden Schnittstelle.
Dadurch ändert sich die Fertigungsstrategie.
Anstatt einen gestanzten Anschluss von einem Lieferanten und ein Befestigungselement von einem anderen zu beziehen, kann der Hersteller Stanzen, Formen, Nieten, Schweißen und Endkontrolle in einen kontrollierten Produktionsweg integrieren.
C1100/C2680 Stanzen + Stanznieten für elektrische Anschlüsse
Das Präzisionsstanzen von Metall eignet sich für Kupfer- und Messinganschlüsse, die eine wiederholbare Geometrie und eine Massenproduktion erfordern.
Ein typischer Prozess kann Folgendes umfassen:
Spulenzuführung → Richten → progressives Stanzen → Biegen/Umformen → In-Gesenknieten → Gewinde-/Bolzenintegration → Oberflächenbehandlung → Maßprüfung → elektrische Prüfung → Verpackung.
Zu den wichtigsten Kontrollen gehören:
C1100/C11000-Kupfer: Wird dort eingesetzt, wo eine hohe elektrische Leitfähigkeit erforderlich ist.
C2680-Messing: Wird dort eingesetzt, wo Leitfähigkeit und mechanische Formbarkeit im Gleichgewicht sein müssen.
Nieten im Gesenk: Reduziert separate Montagevorgänge und sorgt für die Wiederholgenauigkeit der Position.
Folgeverbundmatrize: Geeignet für die Massenproduktion von Terminals.
Maßtoleranz: Kritische Schnittstellen können, sofern angegeben, auf ±0,01 mm kontrolliert werden.
CMM-Inspektion: Wird für komplexe dreidimensional gestanzte Komponenten verwendet.
Visuelle Inspektion: Erkennt Risse, Grate, Verformungen und Oberflächenschäden.
Das Ergebnis ist nicht nur ein schnellerer Montageprozess. Der wichtigste technische Vorteil ist die Kontrolle über die Positionsbeziehung zwischen dem leitenden Anschluss und der mechanischen Befestigungsschnittstelle.
Widerstandslöten mit Silber und Laserschweißen für elektrische Kupferbaugruppen
Je nach Materialkombination, Wärmeeintrag und erforderlicher Fügegeometrie sollten unterschiedliche Fügetechnologien ausgewählt werden.
| Beitrittsprozess | Typische Anwendung | Hauptvorteil | Hauptrisiko-/Kontrollpunkt |
| In-gesenktes Nieten | Kupfer-/Messinganschluss + mechanischer Verschluss | Hohe-Volumenwiederholgenauigkeit | Niethöhe und Fügekraft |
| Widerstandsschweißen | Leitfähige Metallbaugruppen | Lokalisierte Erwärmung | Elektrodenkraft-/-stromregelung |
| Widerstandslöten mit Silber | Kupfer-/Kontaktbaugruppen | Leitfähige Klebeverbindung | Füllstoffverteilung und Wärmekreislauf |
| Laserschweißen von Cu-Cu | Sammelschienenbaugruppen aus Kupfer | Geringe mechanische Verformung | Hohes Reflexionsvermögen und Wärmekontrolle |
| Laserschweißen von Cu-Al | Ungleiche leitfähige Komponenten | Lokaler Wärmeeintrag | Intermetallische Bildung und Schweißdurchdringung |
| Molekulares Diffusionsschweißen | Hochzuverlässige laminierte leitfähige Baugruppen | Solid-{0}}State-Bonding | Oberflächenvorbereitung und Druck |
Für Verbindungen von Kupfer-zu-Aluminium erfordert das Laserschweißen von Cu-Al eine besondere Kontrolle der Energiedichte, der Strahlposition und der Bildung intermetallischer Verbindungen. Der Schweißnahtquerschnitt sollte überprüft werden, wenn die Zuverlässigkeit der Verbindung eine entscheidende Konstruktionsanforderung ist.
ISO 9001, IATF 16949 und PPAP Level 3 Dokumentation für kundenspezifische Verbindungselemente
Automobil- und Energiespeicherprogramme erfordern häufig ein dokumentiertes Qualitätspaket und nicht nur eine Maßprüfung.
Eine Produktionseinreichung kann Folgendes umfassen:
IATF 16949: Qualitätsmanagementrahmen für die Automobilindustrie, sofern zutreffend.
PPAP Level 3: Einreichungspaket, sofern vom Kunden angegeben.
Dimensionsbericht: Kritische und wichtige Merkmale.
Materialzertifikat: Überprüfung der Edelstahl-, Kupfer- oder Messinggüte.
Prozessablaufdiagramm: Herstellungsweg vom Rohmaterial bis zur Endkontrolle.
PFMEA: Prozessbezogene Risikoanalyse.
Kontrollplan: Anforderungen an die Produktionsphase-.
MSA: Bewertung des Messsystems-bei Bedarf.
Fähigkeitsstudie: Cp/Cpk oder gleichwertige statistische Analyse für bestimmte Merkmale.
Für einen Lieferanten kundenspezifischer elektrischer Verbindungselemente ist diese Dokumentation besonders wichtig, wenn der Bolzen Teil einer elektrischen sicherheitsrelevanten Baugruppe wird.
Edelstahlbolzen + gestanzter Anschluss: Ein-Lieferantenbeschaffungsmodell
Ein kombiniertes Beschaffungsmodell wird dann sinnvoll, wenn die Schaltschrankbaugruppe mehrere Präzisionsmetallkomponenten mit engen Positionsbeziehungen enthält.
Zum Beispiel:
C1100-Kupferanschluss + 304 Edelstahlbolzen + eingeprägtes Positionierungsmerkmal + in-gesenkte Verbindung
können als eine Baugruppe und nicht als mehrere separat gekaufte Teile hergestellt und geprüft werden.
±0,01 mm Anschluss-zu-Bolzenpositionskontrolle in integrierten Baugruppen
Der Hauptvorteil ist die geometrische Kontrolle.
Wenn eine Klemme und ein Bolzen separat erworben werden, ergibt sich die endgültige Montagetoleranz aus dem kumulierten Ergebnis von:
Klemmentoleranz + Bolzentoleranz + Vorrichtungstoleranz + Montagespiel + Bediener-/Prozessabweichung.
Wenn diese Komponenten während der Produktion integriert werden, kann der Hersteller ein einziges Bezugssystem für die gesamte Baugruppe festlegen.
Dies ist besonders nützlich für:
Befestigung der Kupfersammelschiene: Die Bolzenposition muss mit den Sammelschienenlöchern übereinstimmen.
Transformatormontage: Der Bolzenabstand muss mit der Transformatorhalterung übereinstimmen.
Reihenklemmenbaugruppen: Die Gewindeachse muss senkrecht zur Montageebene bleiben.
ESS-Stromschränke: Mehrere Hochstromklemmen erfordern einen gleichmäßigen Abstand.
PV-Wechselrichterschränke: Leitfähige Anschlüsse und mechanische Montageschnittstellen müssen innerhalb der Schrankabstandsgrenzen bleiben.
100 % visuelle Inspektion und KMG-Verifizierung für elektrische Verbindungsbaugruppen
Die Inspektionsstrategie sollte das Risikoniveau der endgültigen Anwendung widerspiegeln.
| Merkmal | Empfohlene Verifizierung |
| Materialqualität | Materialzertifikat / PMI, sofern angegeben |
| Faden | GO/NO-GO-Anzeige |
| Kritische Dimensionen | KMG / optische Messung |
| Bolzenposition | KMG / spezielle Vorrichtungslehre |
| Genietete Verbindung | Höhe, Durchmesser, Gelenkkraft |
| Schweißverbindung | Visuelle und metallografische Inspektion, sofern erforderlich |
| Oberflächenbeschichtung | Dickenmessung |
| Korrosionsbeständigkeit | Umweltprüfung gemäß Spezifikation |
| Elektrische Kontinuität | Gegebenenfalls Widerstandsmessung |
| Verpackung | Sicht- und Rückverfolgbarkeitsprüfung |
Bei elektrischen Präzisionsbaugruppen sollte die KMG-Prüfung mit der in der Konstruktionszeichnung definierten Produktbezugsstruktur verknüpft werden. Das Messen isolierter Abmessungen ohne Kontrolle der funktionalen Bezugspunktbeziehung kann zu einem technisch korrekten Bericht führen, der keine Garantie für die Passgenauigkeit der Baugruppe darstellt.

M6–M10-Befestigungsauswahlmatrix für EV-, ESS-, PV- und Leistungsschränke
Die richtige Bolzenkonfiguration hängt von der mechanischen Belastung, der elektrischen Architektur, der Umgebung und dem Montageprozess ab.
Auswahl der EV/ESS/PV-Schrankbefestigungen nach Material und Umgebung
| Anwendung | Empfohlenes Bolzenmaterial | Terminalmaterial | Hauptanforderung | Typische Überprüfung |
| Innenverteilerschrank | 304 SS | C1100 / C2680 | Mechanische Stabilität | Gewinde- und Maßprüfung |
| ESS-Schrank für den Außenbereich | 316 SS | C1100 | Korrosionsbeständigkeit | Umwelt- und Dimensionsprüfung |
| PV-Wechselrichtergehäuse | 316 SS / geeignete beschichtete Sorte | C1100/C2680 | Luftfeuchtigkeit und Temperaturwechsel | Korrosions- und Drehmomentprüfung |
| Transformatorunterstützung | 304/316 SS | Schnittstelle Stahl/Kupfer | Mechanische Belastung | Pull-out + Dimensionstests |
| EV-Hochspannungsbaugruppe | Anwendungsspezifisch- | C1100/C11000 | Elektrischer Abstand und mechanischer Halt | Elektrische + mechanische Validierung |
| Batterie-/ESS-Stromanschluss | 304/316 SS | C1100/C11000 | Leitfähige Schnittstelle mit niedrigem-Widerstand | Kontaktwiderstand + Drehmomentvalidierung |
Das Gestüt selbst sollte nicht als isoliertes Gut behandelt werden. Seine Spezifikation sollte aus der vollständigen Montagezeichnung und den Umgebungsanforderungen abgeleitet werden.
PPAP Level 3 und Rückverfolgbarkeit: Qualitätskontrollen für Produktionsbefestigungen
Für Kunden aus der Automobil- und Energiespeicherbranche sollte die Rückverfolgbarkeit die Verbindung zwischen der Rohmaterialcharge und der fertigen Komponente herstellen.
Eine praktische Rückverfolgbarkeitsstruktur kann Folgendes umfassen:
Materialhitze/Chargennummer: Verknüpft jede Produktionscharge mit ihrer Edelstahl- oder Kupferquelle.
Werkzeugidentifikation: Erfasst die für die Produktion verwendete progressive Matrize oder Gewindewalzmatrize.
Produktionsdatum und -schicht: Unterstützt die Untersuchung der Maßabweichung.
Prüfprotokoll: Verknüpft kritische Abmessungen mit dem Produktionslos.
Drehmoment-/Auszugsergebnisse-: Bietet mechanische Überprüfung für bestimmte Merkmale.
Aufzeichnung der Oberflächenbehandlung: Identifiziert die Parameter des Beschichtungs-/Passivierungsprozesses.
Verpackungskennzeichnung: Verhindert die Lieferung gemischter Chargen-.
PPAP Level 3-Dokumentation: Unterstützt die Kundengenehmigung für Automobilprogramme.
Bei großvolumigen Programmen sollte der Kontrollplan Merkmale identifizieren, die sich direkt auf die Schrankmontage auswirken, einschließlich Gewindequalität, Bolzenposition, Flanschgeometrie und Ausrichtung von Anschlüssen{1}}zu-Bolzen.
Häufig gestellte Fragen: Beschaffung von Elektrobolzen aus Edelstahl M6–M10
Was ist die typische Lieferzeit für PPAP Level 3-Edelstahl-Elektrobolzen?
Für einen neuen kundenspezifischen Bolzen hängt die Vorlaufzeit von der Komplexität der Werkzeuge, der Materialverfügbarkeit, den Musteranforderungen und dem PPAP-Umfang ab. Ein typisches Projekt sollte Werkzeuge, T1-Probenahme, Validierung und Massenproduktionsgenehmigung trennen, anstatt sie als eine Lieferphase zu behandeln.
Wie wird die Lebensdauer eines kundenspezifischen Bolzensetzers aus Edelstahl bewertet?
Die Werkzeuglebensdauer wird anhand der Maßabweichung, des Zustands des Gewindeprofils, der Gratbildung und der Anzahl der Produktionshübe überwacht. Vorbeugende Wartung sollte durch definierte Prozessgrenzen ausgelöst werden, anstatt auf sichtbare Werkzeugausfälle zu warten.
Wie wird die Beschichtungs- oder Plattierungsdicke kundenspezifischer elektrischer Verbindungselemente überprüft?
Die Beschichtungsdicke kann je nach Substrat und Beschichtungssystem mithilfe von Röntgenfluoreszenz (RFA), Magnet- oder Wirbelstrommethoden überprüft werden. Die Messmethode und der Akzeptanzbereich sollten in der Zeichnung oder im Qualitätsstandard angegeben werden.
Checkliste für die technische Beschaffung für kundenspezifische Metallbefestigungen der Größen M6–M12
Bevor Sie einen Produktionsauftrag für die Beschaffung von Gewindebolzen aus Metall in China erteilen, stellen Sie dem Lieferanten Folgendes zur Verfügung:
Materialqualität: 304, 316, C2680, C1100 oder vom Kunden angegebenes Äquivalent.
Gewindespezifikation: M5–M12, Steigung, Toleranzklasse und effektive Eingriffslänge.
Kritische Abmessungen: Identifizieren Sie Abmessungen, die eine Kontrolle von ±0,01 mm erfordern.
Oberflächenbehandlung: Passivierung, Galvanisierung, Beschichtung oder unbehandelter Zustand.
Umgebungsanforderung: Innen-, Außen-, ESS-, PV-, EV- oder spezifizierte Korrosionsumgebung.
Mechanischer Test: Anforderungen an Drehmoment, Auszug-, Zugkraft oder Verbindungskraft.
Elektrische Anforderung: Leitfähigkeit/Kontaktwiderstand dort, wo das Bauteil am Strompfad beteiligt ist.
Prüfanforderungen: KMG, Gewindelehre, optische Prüfung oder spezielle Lehren.
Qualitätsdokumentation: IATF 16949, PPAP Level 3, Materialzertifikate und Maßberichte, sofern erforderlich.
Montageintegration: Geben Sie an, ob die Anforderung gestanzte Anschlüsse, Nieten, Schweißen oder andere sekundäre Vorgänge umfasst.
Für Schaltschrank- und Gehäuseprogramme ist das nützlichste Beschaffungsmodell nicht einfach der Kauf einer kostengünstigeren Gewindekomponente. Es definiert das Material, den Gewindeformungsprozess, die Positionstoleranz, die Verbindungsmethode, das Inspektionssystem und die Rückverfolgbarkeitsanforderungen als eine technische Komponentenspezifikation.
Für Projekte, die Folgendes erfordernEdelstahlbolzenB. elektrisch gestanzte Kupferanschlüsse, kundenspezifische elektrische Verbindungselemente oder integrierte Metallbaugruppen – Apollo Electronic Components kann die Zeichnung, die Materialkombination, die Befestigungsschnittstelle und den Produktionsweg vor der Werkzeugfreigabe bewerten.
Kontaktieren Sie uns

Anfrage senden