




Hochstrom-Kupfer-Sammelschienen und Kontaktlösungen für die kommerzielle Energiespeicherung (BESS)
Sep 27, 2026
Eine Nachricht hinterlassen
Für kommerzielle und industrielle BESS muss das DC-Sammelschienensystem einen hohen Dauerstrom führen und gleichzeitig Oss, Temperaturanstieg, dielektrischen Abstand und mechanische Belastung kontrollieren. Das hochreine Kupfer C1100 bietet eine hohe elektrische Leitfähigkeit. Versilberte Kontaktflächen reduzieren den Schnittstellenwiderstand, während laminierte Isolierung und kontrollierte Biegegeometrie Anwendungen mit 1000 V+ DC unterstützen.
Das elektrische Verbindungssystem besteht nicht einfach aus einem Kupferband. Eine produktionsbereite BESS-Baugruppe erfordert Materialauswahl, Stanztoleranz, Verbindungswiderstand, Schweißqualität, Isolationsintegrität, Maßprüfung und nachverfolgbare Qualitätskontrolle, um innerhalb der elektrischen und thermischen Grenzen der PCS- und Batteriearchitektur zu bleiben.

1000 V+ DC BESS-Strompfade erfordern kontrollierten Widerstand und Wärme
Kommerzielle Energiespeichersysteme enthalten üblicherweise Batteriegestelle, DC-Kombinatoreinheiten, DC-Schütze, Sicherungen, Vorladeschaltungen, PCS-Schnittstellen und Hochstromverteilungspfade. Jede Verbindung führt zu elektrischem Widerstand.
Aus diesem Grund kann ein elektrisches Kontaktteil von BESS nicht nur anhand der Nennkupferdicke bewertet werden. Sie müssen den gesamten Strompfad berücksichtigen, einschließlich Sammelschienenmaterial, Kontaktschnittstelle, Beschichtung, Verbindungsmethode, Bolzenschnittstelle, Schweißzone und Wärmeableitung.
1000-A-Strompfad-Designparameter für IEC 61439- und IEC 60664-Anwendungen
C1100-Kupfer: wird normalerweise dort ausgewählt, wo eine hohe elektrische Leitfähigkeit erforderlich ist; Die Leitfähigkeit kann je nach Materialzustand bis zu 100 % IACS erreichen.
Versilberte-Schnittstellen: werden verwendet, um den Kontaktwiderstand zu verringern und die Oxidationsbeständigkeit an elektrischen Schnittstellen zu verbessern.
Laminierte Sammelschienenisolierung: Steuert die dielektrische Trennung von Phase{0}}zu-und Phase{2}}zu-Erde.
CMM-Maßprüfung: überprüft die Lochposition, die Biegegeometrie und kritische Toleranzen.
Isolationskoordination nach IEC 60664: Bietet den Rahmen für die Luft- und Kriechstreckenbewertung.
IEC 61439-Baugruppen: relevant, wenn Sammelschienensysteme in Niederspannungsbaugruppen integriert sind.
C1100-Kupfer vs. C2680-Messing für Hochstrom-Energiespeicherverbindungen
| Parameter | C1100 reines Kupfer | C2680 Messing |
| Typische elektrische Rolle | Hauptstrompfad | Mechanische/elektrische Komponenten |
| Leitfähigkeit | Bis zu ~100 % IACS | Deutlich niedriger als reines Kupfer |
| Elektrischer Widerstand | Niedrig | Höher |
| Aktuelle-tragende Anwendung | Sammelschienen, Klemmen, Steckverbinder | Anschlüsse, Halterungen, gestanzte Hardware |
| Formbarkeit | Gut | Sehr gut |
| Wärmeleitfähigkeit | Hoch | Untere |
| Typischer BESS-Einsatz | Hoch-Strom-Gleichstromverteilung | Struktur-/Kontaktkomponenten |
Für eine Hochstrom-Energiespeicher-Kupfersammelschiene wird C1100 im Allgemeinen bevorzugt, wenn elektrischer Widerstand und thermischer Anstieg die Designbeschränkungen dominieren. C2680 kann weiterhin geeignet sein, wenn Formfestigkeit, Verschleißfestigkeit oder mechanische Geometrie einen größeren Einfluss haben.
Versilberte C1100-Schnittstellen steuern den Kontaktwiderstand bei Gleichstromlasten von über 1000 A
Kupfer stellt den Hauptstrompfad bereit, aber die Schnittstelle zwischen zwei leitenden Komponenten kann zum lokalen thermischen Engpass werden.
Oxidation, unzureichender Kontaktdruck, Oberflächenverunreinigung, schlechte Ebenheit und ungleichmäßige Beschichtungsdicke können den Kontaktwiderstand erhöhen. Unter hohem Strom.
3–12 μm Silber-Überzugskontrolle für IEC 60269- und DC-Kontaktanwendungen
Für elektrische Kontaktteile von BESS kann die Oberflächenbehandlung Folgendes umfassen:
Versilberung: Wird häufig an elektrischen Hochstromkontaktschnittstellen verwendet.
Nickelunterschicht: Kann je nach Materialstapel als Diffusionsbarriere verwendet werden.
Beschichtungsbereich 3–12 μm: ausgewählt nach elektrischen, mechanischen und umweltbedingten Anforderungen.
Überprüfung der Beschichtungsdicke: Wird mit geeigneten Messgeräten für die Beschichtungsdicke durchgeführt.
Kontakt-Widerstandsprüfung: Bewertet die fertige Schnittstelle, anstatt sich ausschließlich auf die Materialleitfähigkeit zu verlassen.
Visuelle und mikroskopische Inspektion: Identifiziert Beschichtungsunterbrechungen, Verbrennungen, Abblättern, Risse oder freiliegendes Substrat.
Die richtige Beschichtungsspezifikation sollte anhand von Stromdichte, Kontaktkraft, Steckzyklen, Umwelteinflüssen und erforderlicher Lebensdauer ermittelt werden, anstatt eine universelle Dicke zu verwenden.
In-Matrizennieten und Widerstandssilberlöten für BESS-Kontaktbaugruppen
| Verbindungsmethode | Hauptvorteil | Hauptprozessrisiko | Typische Anwendung |
| In-gesenktes Nieten | Hohe Wiederholgenauigkeit und kurze Zykluszeit | Niethöhe und Clinchkonsistenz | Kontaktbaugruppen |
| Widerstandslöten mit Silber | Leitfähige metallurgische Verbindung | Wärmeeintrag und Lötschichtkontrolle | Kupfer-/Kontaktbaugruppen |
| Laserschweißen | Lokaler Wärmeeintrag | Reflexionsvermögen und Schweißdurchdringung | Cu-Cu- oder Cu-Al-Strukturen |
| Schraubverbindung | Wartungsfähige Verbindung | Drehmomententspannung und Grenzflächenwiderstand | Sammelschieneninstallation |
Für Produktionsmengen, die eine wiederholbare Kontaktgeometrie erfordern, integriert das In-Die-Matrizen-Nieten das Formen und Fügen von Komponenten in eine kontrollierte Stanzsequenz. Bei dauerhaft leitfähigen Verbindungen kann das Widerstandslöten mit Silber eine metallurgische Verbindung herstellen, wenn der Verbindungsabstand, die Temperatur, die Füllstoffverteilung und der Oberflächenzustand kontrolliert werden.
Fordern Sie eine kostenlose DFM-Bewertung und ein Angebot an

Laminierte Sammelschienen für 1000 V+ DC-Isolierung und kontrollierte Induktivität
Eine herkömmliche blanke Kupferschiene bietet Stromkapazität, löst jedoch nicht zwangsläufig Isolierung, elektromagnetische Kopplung oder Installationsgeometrie.
Eine laminierte Stromschiene kombiniert leitfähige Schichten mit einem isolierenden dielektrischen System. In hochfrequenten Schaltumgebungen kann die Reduzierung der Leiterschleifenfläche auch die parasitäre Induktivität verringern.
Für schnell schaltende PCS-Architekturen kann eine kompakte laminierte Struktur eine geringere Streuinduktivität unterstützen. Bei anspruchsvollen Leistungselektronikdesigns können technische Ziele erreicht werden<10 nH stray inductance, but the actual value depends on conductor spacing, geometry, length, dielectric structure, and measurement method.
Laminiertes Sammelschienendesign für 1000 V+ DC gemäß IEC 60664 und UL 94 V-0
Zu den wichtigsten Designvariablen gehören:
Leiterdicke: bestimmt durch Dauerstrom, Spitzenstrom, Temperaturanstieg und zulässigen Spannungsabfall.
Isolationsdicke: ausgewählt entsprechend der Betriebsspannung, der Durchschlagsfestigkeit, der Kriechstrecke, der Luftstrecke und den Umgebungsbedingungen.
Durchschlagsfestigkeit: Einige technische Isolationssysteme können je nach Materialqualität und Prüfmethode 15 kV/mm überschreiten.
UL 94 V-0: anwendbar, wenn die Leistung flammhemmender Polymere spezifiziert ist.
Kriechstrecke: beeinflusst durch Verschmutzungsgrad, Materialgruppe, Betriebsspannung und Installationsumgebung.
Biegeradius: muss Kupferrisse, Isolationsschäden und mechanische Restspannungen verhindern.
Epoxid-Pulverbeschichtung vs. Hitze-Schrumpfisolierung für 1000 V+ DC-Sammelschienen
| Parameter | Epoxid-Pulverbeschichtung | Wärme-Schrumpfschlauch |
| Isolierungsabdeckung | Schutzbeschichtung | Rohrförmig |
| Komplexe Geometrie | Gut, wenn der Beschichtungsprozess kontrolliert wird | Begrenzt durch die Rohrgeometrie |
| Kantenabdeckung | Prozessabhängig | Kann lokale Geometriebeschränkungen hinterlassen |
| Mechanischer Schutz | Hoch | Mäßig |
| Dickenkontrolle | Kontrolliert durch Beschichtungsprozess | Wird durch die Schlauchspezifikation bestimmt |
| Automatisierung mit hohem-Volumen | Geeignet | Geeignet |
| UL 94 V-0-Option | Verfügbar für bestimmte Materialien | Verfügbar für bestimmte Materialien |
| Anwendung | Laminierte/gebogene Stromschienen und Formteile | Gerade oder mäßig komplexe Leiter |
Bei geformten BESS-Sammelschienen muss die Beschichtungsdicke um Löcher, Ecken, Biegungen und Anschlussschnittstellen herum kontrolliert werden. Eine übermäßige Beschichtung kann die Montagetoleranzen beeinträchtigen, während eine unzureichende Beschichtung den dielektrischen Spielraum verringern kann.

Präzises Kupferstanzen gemäß IATF 16949 und PPAP Level 3-Kontrolle
Die elektrische Leistung einer BESS-Kupfersammelschiene hängt stark von der Maßhaltigkeit ab.
Eine Stanzkomponente mit falscher Lochposition kann zu Montagespannungen führen. Eine zu hohe Grathöhe kann die Isolierung beschädigen oder ein Risiko für elektrische Abstände darstellen. Durch eine Biegeabweichung kann sich die Stromschiene gegen ein Gehäuse oder einen benachbarten Leiter verschieben.
±0,01 mm Maßkontrolle mit CMM und progressivem Stanzen
Ein kontrollierter Stempelprozess sollte Folgendes berücksichtigen:
Kritische Maßtoleranz von ±0,01 mm, sofern aufgrund der Zeichnung und der Prozessfähigkeit erforderlich.
Folgestanzen: Integriert Stanzen, Lochen, Formen, Biegen und andere Vorgänge.
Überwachung des Werkzeugverschleißes: Verhindert fortschreitende Maßabweichungen bei langen Produktionsläufen.
Grathöhenkontrolle: Reduziert das Risiko von Montage- und Isolationsschäden.
CMM-Inspektion: Verifiziert die dreidimensionale Geometrie anhand von CAD-/Zeichnungsdaten.
SPC-Überwachung: Identifiziert Prozessabweichungen, bevor sich fehlerhafte Chargen anhäufen.
PPAP Level 3: Unterstützt die Kundenfreigabe mit Maß-, Material-, Prozess- und Fähigkeitsdokumentation.
Kupferstanz- und Biegefehler, die sich auf die elektrischen Verbindungen von BESS auswirken
| Defekt | Typische Ursache | Technischer Effekt | Kontrollmethode |
| Übermäßiger Grat | Werkzeugverschleiß oder falsches Spiel | Isolationsschaden | Werkzeugwartung + Inspektion |
| Loch-Positionsabweichung | Matrizenfehlausrichtung | Montageeingriff | CMM + SPC |
| Kupferrisse | Übermäßige Umformbeanspruchung | Elektrischer/mechanischer Fehler | Optimierung des Biegeradius- |
| Rückfederung | Materialzustand und Werkzeugausstattung | Terminalfehlausrichtung | Entschädigung im Würfel |
| Oberflächenkratzer | Materialhandhabung | Plattierungs-/Beschichtungsfehler | Schonender Umgang |
| Verzug | Ungleichmäßige Umformspannung | Schlechter Montagekontakt | Ebenheitsprüfung |
Für die Automobil- und Energiespeicher-Lieferketten sollte die Prozessfreigabe nicht bei einem Erstmuster eines Artikels enden. Der Kontrollplan muss Zeichnungsmerkmale mit Werkzeugen, Inspektionshäufigkeit, Reaktionsplänen und Rückverfolgbarkeit verknüpfen.
Laden Sie die Busbar-Designspezifikation herunter
Laserschweißen von Cu-Al und molekulares Diffusionsschweißen für Verbindungen mit geringem Widerstand
Aktuelle BESS-Pfade kombinieren aufgrund von Gewicht, Kosten und Anforderungen an die Systemarchitektur zunehmend Kupfer und Aluminium. Das Verbinden unterschiedlicher Metalle bringt zusätzliche metallurgische Einschränkungen mit sich.
Kupfer weist bei gängigen Laserwellenlängen eine hohe Wärmeleitfähigkeit und ein hohes Reflexionsvermögen auf. Aluminium hat einen anderen Schmelzpunkt, eine andere Wärmeleitfähigkeit und einen anderen Wärmeausdehnungskoeffizienten. Übermäßiger Wärmeeintrag kann zur Entstehung intermetallischer Verbindungen oder Defekte in der Übergangszone führen.
Laserschweißen von Cu-Al unter kontrollierter Wärmezufuhr und metallografischer Inspektion
Ein Produktionsschweißfenster sollte Folgendes kontrollieren:
Laserleistung
Schweißgeschwindigkeit
Strahldurchmesser
Schwerpunktposition
Schutzgas
Gelenklücke
Oberflächenzustand
Überlappung von Kupfer-zu-Aluminium
Schweißdurchdringung
Hitzebetroffene Zone-
Bildung intermetallischer Schichten
Das Ziel ist nicht nur das optische Erscheinungsbild der Schweißnaht. Die Querschnittsmetallographie sollte die Penetration, das Schmelzprofil, die Porosität, die Rissbildung und den Zustand der Cu-Al-Grenzfläche überprüfen.
Cu-Al-Laserschweißen vs. Molekulardiffusionsschweißen
| Parameter | Laserschweißen von Cu-Al | Molekulares Diffusionsschweißen |
| Wärmeeintrag | Lokalisiert | Kontrollierter Druck-/Thermoprozess |
| Gelenkgeometrie | Flexibel | Erfordert geeignete Kontaktflächen |
| Produktionsgeschwindigkeit | Hohes Potenzial | Prozessabhängig |
| Unähnliche-Metallkontrolle | Erfordert ein striktes Wärmeeingabefenster- | Starke Schnittstellenkontrolle |
| Metallurgische Inspektion | Querschnitt-erforderlich | Schnittstellenprüfung erforderlich |
| Typische Verwendung | Batterie-/Terminalstrukturen | Leitfähige Übergänge mit hoher -Zuverlässigkeit |
Bei Hochstrom-Gleichstrombaugruppen sollte der Verbindungswiderstand an der fertigen Komponente gemessen werden. Eine optisch akzeptable Schweißnaht ist kein ausreichender Beweis für die elektrische Leistung.
Elektrische Kontaktteile von BESS verbinden Batteriegestelle, Gleichstromschütze und PCS
Ein kommerzielles Energiespeichersystem enthält mehrere elektrisch und mechanisch unterschiedliche Anschlusspunkte.
Typische Komponenten sind:
Energiespeicher-Kupfersammelschiene: Verteilt hohen Gleichstrom zwischen Batteriemodulen, Racks, Schützen, Sicherungen und PCS.
Laminierte Stromschiene: vereint Stromleitung und kontrollierte Isolierung in einer kompakten Struktur.
Energiespeicher für DC-Schützkomponenten: umfasst leitfähige Anschlüsse, Kupferträger, magnetische/strukturelle Komponenten und Kontaktbaugruppen.
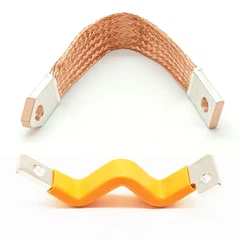
Flexibler Kupferstecker: absorbiert Installationstoleranzen und vibrationsbedingte Verschiebungen-.
Präzises Kupferstanzteil: Bietet Anschlüsse, Halterungen, leitende Verbindungen und strukturelle elektrische Komponenten.
Silberne Kontaktbaugruppe: Steuert die elektrische Schnittstelle in Schaltgeräten.
Die technische Spezifikation sollte die elektrische Rolle jeder Komponente definieren, anstatt eine generische Spezifikation für Kupfer-Sammelschienen auf das Gesamtsystem anzuwenden.
Elektrische Anschlussmatrix von BESS gemäß IEC 60664 und IATF 16949
| Systemposition | Primäre Anforderung | Typisches Material/Prozess |
| Batteriemodul-Verbindung | Geringer Widerstand + kompakte Geometrie | C1100 Stanzen/Biegen |
| Rack-DC-Bus | Hoher Strom + thermische Kontrolle | C1100-Kupfer-Sammelschiene |
| DC-Schützklemme | Geringer Grenzflächenwiderstand | Kupfer + Versilberung |
| PCS DC-Eingang | Aktuelle Kapazität + Isolierung | Laminierte Stromschiene |
| Sicherungsanschluss | Geringer Widerstand + mechanische Retention | Gestempeltes Kupfer/Messing |
| Flexible Verbindung | Schwingungsdämpfung | Laminiertes/flexibles Kupfer |
| Schrankverteilung | Elektrischer Abstand + mechanische Steifigkeit | Geformte/isolierte Sammelschiene |
BESS-Lieferantenqualitätskontrolle: KMG, Widerstands-, dielektrische und Berstprüfung
Für einen Lieferanten von Energiespeicherkomponenten sind Maßprüfung und Materialzertifizierung nur ein Teil des Qualitätssystems.
Ein Produktionskontrollplan sollte eingehendes Material, Stanzen, Schweißen, Plattieren, Isolierung, Montage und Endprüfung verknüpfen.
Fertigungskontrollpunkte nach IATF 16949 und ISO 14001
IATF 16949: Prozessqualitätsmanagement für Automobil-bezogene Produktionsumgebungen.
ISO 9001: Qualitätsmanagement und dokumentierte Prozesskontrolle.
ISO 14001: Anforderungen an Umweltmanagementsysteme.
CMM-Inspektion: dreidimensionale Dimensionsüberprüfung.
Prüfung der Beschichtungsdicke: Bestätigt die angegebene Dicke der Oberflächenbehandlung.
Kontakt-Widerstandstest: überprüft die Leistung der elektrischen Schnittstelle.
Prüfung der dielektrischen Beständigkeit: Bewertet die Isolationsintegrität.
Isolationswiderstandsprüfung: Erkennt Kriechpfade.
Berstdrucktest: anwendbar auf druck-enthaltende batterie- oder kühlungsbezogene-Strukturen, sofern angegeben.
PPAP Level 3: Bietet eine strukturierte Produktions--Teilefreigabedokumentation.
Typische Validierungssequenz für BESS-Komponenten
Materialüberprüfung → Stanzinspektion → Schweißinspektion → Beschichtungsüberprüfung → Isolationsinspektion → Dimensions-KMG → Elektrischer Widerstandstest → Dielektrischer Test → Endmontageinspektion → PPAP-Dokumentation
Der Ablauf sollte an die tatsächliche Bauteil- und Kundenzeichnung angepasst werden. Nicht jede Sammelschiene erfordert jede Prüfung.

Checkliste für technische Spezifikationen für die OEM-Produktion von Kupfersammelschienen zur Energiespeicherung
Bevor mit dem Werkzeugbau begonnen wird, sollten in der Kundenzeichnung die Parameter definiert werden, die sich direkt auf die elektrische, thermische, mechanische und Isolationsleistung auswirken.
Für die Überprüfung von IEC 60664 und PPAP Level 3 erforderliche Zeichnungsdaten
Material: C1100, C10200, C2680, Aluminiumlegierung oder vom Kunden angegebene Qualität.
Kupferleitfähigkeit: Zielwert oder IACS-Anforderung.
Dicke: Nennmaterialdicke und Toleranz.
Beschichtung: Silber, Nickel, Zinn oder andere Oberflächenbehandlung.
Beschichtungsdicke: spezifizierter Bereich und Messmethode.
Kritische Abmessungen: Toleranz wie etwa ±0,01 mm, sofern zutreffend.
Biegewinkel: Toleranz und Bezugspunkt.
Lochdurchmesser: Toleranz und Positionstoleranz.
Ebenheit: maximal zulässige Abweichung.
Grathöhe: maximal zulässiger Wert.
Isolierung: Material, Dicke, dielektrische Anforderungen und Flammschutzklasse.
Arbeitsspannung: einschließlich Dauer- und Übergangsbedingungen.
Prüfspannung: Anforderung an die dielektrische Festigkeit.
Kontaktwiderstand: ggf. maximal zulässiger Wert.
Schweißanforderungen: Eindringung, Verbindungsgeometrie und metallografische Akzeptanzkriterien.
Verpackung: Anforderungen an Oberflächenschutz und -Oxidation.
Rückverfolgbarkeit: Chargen-, Material-, Werkzeug-, Prozess- und Inspektionsaufzeichnungen.
Eine klare Konstruktionszeichnung reduziert Interpretationen während des DFM, der Werkzeugkonstruktion, der Musterfreigabe und der Massenproduktion.
Vom Prototyp zur Massenproduktion: Werkzeuge, T1-Muster und PPAP Level 3
Der Produktionsweg für eine Präzisionskupferkomponente verläuft normalerweise durch technische Überprüfung, DFM, Werkzeugausstattung, T1-Probenahme, Maßkorrektur, Prozessvalidierung und PPAP.
T1-Probe und PPAP-Level-3-Produktionsablauf
Zeichnungsprüfung - Elektrische, mechanische, Material-, Toleranz- und Inspektionsanforderungen werden identifiziert.
DFM-Analyse - Stanzrichtung, Biegefolge, Materialausnutzung, Gratrichtung und Werkzeugstruktur werden überprüft.
Progressive Matrizenkonstruktion - Formstationen werden entsprechend der erforderlichen Geometrie angeordnet.
T1-Bemusterung - Erstteile werden zur Dimensions- und Funktionsbewertung hergestellt.
Werkzeugkorrektur - Rückfederung und Maßabweichungen werden ausgeglichen.
Prozessvalidierung - Stanz-, Schweiß-, Beschichtungs- und Isolationsparameter sind gesperrt.
Kritische Dimensionen der Fähigkeitsüberprüfung - werden mithilfe von SPC/CMM überwacht.
Die PPAP Level 3-Einreichungsdokumentation - unterstützt die Produktionsgenehmigung des Kunden.
Aus der Massenproduktion - werden genehmigte Parameter zu kontrollierten Produktionsbedingungen.
Beim Kupferstanzen in großen Mengen sollte die Lebensdauer des Werkzeugs anhand der tatsächlichen Materialstärke, der Legierungshärte, der Hubfrequenz, des Schnittspiels, der Umformlast, der Schmierung und der Wartungsdaten ermittelt werden, anstatt eine nicht unterstützte universelle Zykluszahl zu verwenden.
Technische Auswahlmatrix für kommerzielle BESS-Stromanschlüsse
Die richtige Stromverbindungsarchitektur hängt von Strom, Spannung, verfügbarem Installationsraum, thermischen Grenzen, Schaltfrequenz, Isolationsanforderungen und Montagemethode ab.
500A–1000A+ BESS-Sammelschienenauswahl gemäß IEC 60664 und UL 94 V-0
| Designanforderung | Empfohlene Richtung | Haupttechnische Prüfung |
| Hoher Dauergleichstrom | C1100-Kupfer-Sammelschiene | Temperaturanstieg + Spannungsabfall |
| Kompakter PCS-Anschluss | Laminierte Stromschiene | Induktivität + Isolierung |
| Hoch-Schaltschnittstelle | Versilberte-Kupfer-/Kontaktbaugruppe | Kontaktwiderstand |
| Cu-Al-Übergang | Laserschweißen oder Diffusionsfügen | Metallografische Schnittstelle |
| Komplexe 3D-Geometrie | Präzises Stanzen + Formen | Rückfederung + KMG |
| Hohe dielektrische Anforderungen | Epoxid-Isolierungssystem | Dielektrisch beständig |
| Produktion hoher-Volumen | Progressives Stanzen | Standzeit + SPC |
| Automobilzulassung- | IATF 16949-Prozess | PPAP-Stufe 3 |
Für ein vollständiges elektrisches BESS-Verbindungssystem müssen Materialleitfähigkeit, Verbindungswiderstand, Isolationsleistung, mechanische Toleranz und thermisches Verhalten gemeinsam bewertet werden.
Was ein qualifizierter BESS-Kupfer-Sammelschienenhersteller bieten sollte
Ein Produktionslieferant sollte in der Lage sein, die technische Spezifikation mit messbaren Fertigungskontrollen zu verbinden.
Lieferantenleistungen gemäß IATF 16949 und PPAP Level 3
Materialzertifikate für Kupfer- und Legierungssubstrate
Aufzeichnungen zu Beschichtungsspezifikationen und -dicken
DFM-Feedback für progressive Matrizen und Werkzeuge
T1-Beispiel-Dimensionsbericht
CMM-Inspektionsdaten
Parameter des Schweißprozesses
Schweißquerschnitte oder metallografische Berichte, sofern erforderlich
Kontakt-Widerstandstestdaten
Testaufzeichnungen zur dielektrischen Beständigkeit
Ergebnisse zum Isolationswiderstand-
SPC- und Fähigkeitsaufzeichnungen für kritische Merkmale
PPAP Level 3-Dokumentation
Rückverfolgbarkeit der Produktion
Korrekturmaßnahmen-Aufzeichnungen für fehlerhafte Teile
Für Apollo Electronic Components (Xiamen) Co., Ltd. kann der Fertigungsumfang Präzisionsmetallstanzen, Kupferkomponenten, elektrische Kontaktbaugruppen, Schweißen, Oberflächenbehandlung und Hochspannungs-/Neuenergie-Verbindungsanwendungen umfassen. Dadurch können die Sammelschiene und die zugehörigen Kontaktkomponenten als ein Strompfadsystem und nicht als isolierte Stanzteile betrachtet werden.
FAQ
Wie lange dauert die PPAP Level 3-Zulassung für eine BESS-Kupfersammelschiene?
Der Zeitplan hängt von der Komplexität der Werkzeuge, den T1-Probenergebnissen, den Dokumentationsanforderungen des Kunden und den Validierungstests ab. Ein typisches Projekt umfasst DFM, Werkzeuge, T1-Probenahme, Maßkorrektur, Prozessvalidierung und PPAP-Einreichung.
Welches Kupfermaterial ist für 1000A+ geeignet?Energiespeicher-Kupfer-Sammelschiene?
Hochreines C1100-Kupfer wird aufgrund seiner hohen elektrischen Leitfähigkeit und Wärmeleitfähigkeit häufig für Hochstrom-Sammelschienen ausgewählt. Die endgültige Auswahl hängt von der Stromstärke, dem Temperaturanstieg, der Geometrie, den mechanischen Anforderungen und der Oberflächenbehandlung ab.
Wie wird die Dicke der Versilberung-auf elektrischen Kontaktteilen von BESS überprüft?
Die Dicke der Versilberung wird mithilfe einer geeigneten Methode zur Messung der Beschichtungsdicke überprüft und anhand des angegebenen Bereichs aufgezeichnet. Kontaktwiderstandstests sollten zusätzlich die vollständige elektrische Schnittstelle überprüfen.
Kontaktieren Sie uns

Anfrage senden