




Ultraschallschweißen vs. Widerstandsschweißen für elektrische Kontaktbaugruppen und Stromschienen
Oct 01, 2026
Eine Nachricht hinterlassen
Beim Ultraschallschweißen werden leitfähige Metalle durch hochfrequente mechanische Schwingungen mit begrenzter Massenerwärmung verbunden, während beim Widerstandsschweißen durch elektrischen Strom und Kontaktwiderstand eine lokalisierte Schmelzzone erzeugt wird. Bei elektrischen Kontaktbaugruppen und Stromschienen hängt die Auswahl von der Materialkombination, der Querschnittsdicke, der zulässigen thermischen Belastung, der erforderlichen Scherfestigkeit und dem elektrischen Widerstand der fertigen Verbindung ab.
Die technische Entscheidung besteht nicht nur darin, „welches Schweißverfahren stärker ist“. Die Verbindung muss einen niedrigen elektrischen Widerstand, eine kontrollierte mechanische Festigkeit, eine stabile metallurgische Bindung, Maßgenauigkeit und eine wiederholbare Produktionsqualität nach dem Stanzen und Zusammenbauen aufweisen.

Ultraschallschweißen für AgSnO₂-Kupfer- und Cu-Cu-Verbindungen
Niedrig-Verbindungen für AgSnO₂-Cu-Kontaktbaugruppen
Ultraschallschweißen ist insbesondere dann anwendbar, wenn der elektrische Kontakt eine Silberlegierung enthält und das Substrat aus Kupfer besteht. Eine Ultraschall-Kontaktschweißanordnung kann eine feste -Verbindung herstellen, ohne dass die gesamte Verbindungsschnittstelle die Schmelztemperatur der Grundmaterialien erreichen muss.
Typische Anwendungen sind:
AgSnO₂-Cu-Kontaktbaugruppen, die eine begrenzte thermische Einwirkung der Silberlegierung erfordern.
Geflochtene Cu-Cu-Drahtverbindungen, bei denen die Verformung der Litzen kontrolliert bleiben muss.
Dünne Kupferbleche, Folienstapel, Anschlüsse und flexible Leiter.
Batterie- und Leistungselektronikanschlüsse, bei denen übermäßige Hitze die angrenzende Isolierung beschädigen kann.
Elektrische Kontaktbrücken, die nach dem Fügen einen gleichbleibenden Kontaktwiderstand erfordern.
Der Schweißmechanismus kombiniert kontrollierten Spanndruck mit Ultraschallvibration. Oberflächenoxide und Verunreinigungen werden an der Grenzfläche zerstört, während lokale plastische Verformungen die tatsächliche metallische Kontaktfläche vergrößern.
Für die Produktionsqualifizierung sind die kritischen Variablen nicht auf die Ultraschallfrequenz beschränkt. Schweißamplitude, Schweißkraft, Energie, Zykluszeit, Materialhärte, Überlappungsbereich und Oberflächenzustand müssen als Prozessfenster gesteuert werden.
AgSnO₂-Kupfer-Gelenkvariablen
| Variable | Technische Überlegungen | Typischer Qualitätsfokus |
| AgSnO₂-Kontaktmaterial | Elektrische Kontaktlegierung aus Silber-Zinn-Oxid | Vermeiden Sie übermäßigen thermischen Abbau |
| Kupfersubstrat | C1100 / Kupfer mit hoher -Leitfähigkeit | Behalten Sie Leitfähigkeit und Dimensionsstabilität bei |
| Fugendicke | Dünne -Blech- und Schichtstrukturen | Vermeiden Sie übermäßige Verformungen |
| Schweißkraft | Bestimmt den Schnittstellendruck | Stabile Verklebung ohne Quetschen |
| Ultraschallamplitude | Steuert die Reibung und Verformung der Grenzfläche | Vermeiden Sie übermäßiges Schweißen |
| Schweißenergie | Korreliert mit der Bindungskonsistenz | Prozessfenster durch DOE etablieren |
| Elektrischer Widerstand | Zeigt die aktuelle-Pfadqualität an | 100 % oder stichprobenbasierte-Widerstandsüberprüfung |
| Scherkraft | Zeigt mechanische Integrität an | Korrelieren Sie zerstörende Prüfdaten mit Schweißparametern |

Widerstandsschweißen für hoch-gestanzte Kontaktbrücken
Beim Widerstandsschweißen wird elektrischer Strom durch die Werkstücke geleitet, um eine lokale Joulesche Erwärmung zu erzeugen. Die an der Grenzfläche erzeugte Wärme hängt ungefähr zusammen mit:
Q=I²Rt
Dabei ist I der Schweißstrom, R der elektrische Widerstand und t die Stromdauer.
Dadurch sind Elektrodenkraft, Strom, Schweißzeit, Materialwiderstand und Kontaktgeometrie direkt relevant für die Schweißnahtbildung.
Bei dickeren Stanzbauteilen kann das Widerstandspunktschweißen eine definierte Schmelzzone mit größerer Durchdringung erzeugen als viele Festkörperverbindungsverfahren. Dadurch eignet es sich zum Widerstandspunktschweißen von Kupferkontakten, gestanzten elektrischen Brücken, Anschlüssen und mehrschichtigen leitfähigen Bauteilen.
Widerstandsschweißen von C1100-Kupferkomponenten
Kupfer stellt eine besondere Herausforderung beim Widerstandsschweißen dar, da sein elektrischer Widerstand niedrig und seine Wärmeleitfähigkeit hoch ist. Daher kann ein großer Strom erforderlich sein, um ausreichend lokale Wärme zu erzeugen.
Die Produktionstechnik konzentriert sich normalerweise auf:
Elektrodengeometrie und Kontaktfläche.
Stabilität der Elektrodenkraft.
Schweißstrom-Wiederholgenauigkeit.
Aktuelle Anstiegs- und Abfalleigenschaften.
Blechdicke und Stapelung-.
Oberflächenoxidation und Kontamination.
Elektrodenverschleiß.
Nugget-Durchmesser und Durchdringung.
Elektrischer Widerstand nach dem-Schweißen.
Zerstörende Scher- oder Schälprüfung.
Eine widerstandsgeschweißte Kontaktbrücke sollte nicht nur durch Sichtprüfung qualifiziert werden. Schweißlinsenbildung, mechanische Festigkeit, elektrischer Widerstand und Fehlermodus müssen mit dem Schweißprozessfenster korreliert werden.
Fordern Sie eine kostenlose DFM-Bewertung und ein Angebot an
Ultraschall- vs. Widerstandsschweißen: Material- und Verbindungsauswahl
C1100-Kupfer vs. AgSnO₂-Kontaktmaterialien
Die Materialkombination bestimmt, ob der thermische Eintrag oder die mechanische Verformung die dominierende technische Einschränkung darstellt.
| Parameter | Ultraschallschweißen | Widerstandsschweißen |
| Primärer Bindungsmechanismus | Mechanische Festkörperverbindung | Der Widerstand-erzeugte eine lokale Erwärmung |
| Schüttgut schmilzt | Normalerweise vermieden | Es bildet sich häufig eine Fusionszone |
| Von Hitze-betroffener Bereich | Relativ begrenzt | Lokalisierter, aber höhere Spitzentemperatur |
| Dünne Kupferbleche | Sehr gut geeignet | Geeignet mit optimierten Parametern |
| Kupfergeflecht | Sehr gut geeignet | Schwieriger für feine -Strangstrukturen |
| Dickes geprägtes Kupfer | Anwendungsabhängig- | Gut geeignet |
| AgSnO₂-Kontakt | Geeignet dort, wo die thermische Belastung begrenzt werden muss | Mit kontrollierter Wärmeeinbringung möglich |
| Schweißklumpen | Nicht das primäre Qualifikationsmerkmal | Primäres Schweißnaht--Qualitätsmerkmal |
| Elektrodenbedarf | Horn/Amboss-System | Elektroden erforderlich |
| Elektrodenverschleiß | Der Werkzeugverschleiß ist material- und amplitudenabhängig | Signifikante Produktionsvariable |
| Typische Validierung | Scherung + elektrischer Widerstand + Metallographie | Nugget + Scherung/Schälung + elektrischer Widerstand |
| Prozessoptimierung | Kraft + Amplitude + Energie + Zeit | Strom + Kraft + Zeit + Elektrodengeometrie |
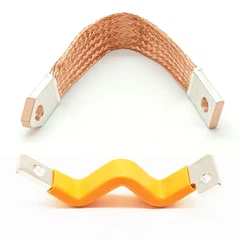
Kupfer-zu-geflochtener Draht
Kupfergeflechte stellen ein anderes Verbindungsproblem dar als gestanzte Bleche. Einzelne Stränge haben kleine Querschnitte und Oxidschichten, während übermäßiger Wärmeeintrag zu lokalem Ausglühen oder unerwünschter Verformung führen kann.
Durch Ultraschallschweißen können mehrere Kupferlitzen an einem Kupferanschluss befestigt werden, während ein relativ kompakter, von der Hitze betroffener Bereich erhalten bleibt.
Das technische Ziel besteht darin, Folgendes zu erreichen:
Geringer elektrischer Widerstand + ausreichende Zug-/Scherfestigkeit + kontrollierte Strangverfestigung.
Eine Produktionsspezifikation sollte daher den akzeptablen elektrischen Widerstand und die Art des mechanischen Versagens definieren und sich nicht nur auf das Aussehen der Schweißnaht verlassen.
Elektrischer Widerstand und Scherfestigkeit: Zwei primäre Akzeptanzkriterien
Eine geschweißte elektrische Verbindung hat zwei unabhängige Funktionen:
Führen Sie Strom mit kontrolliertem elektrischem Verlust.
Halten Sie mechanischen Belastungen während der Montage und Wartung stand.
Eine Verbindung kann eine akzeptable mechanische Festigkeit aufweisen und gleichzeitig einen übermäßigen elektrischen Widerstand aufweisen. Umgekehrt kann eine Verbindung mit geringem Widerstand eine unzureichende mechanische Festigkeit aufweisen.
Elektrische Widerstandsmessung
Die Vier-{0}}-Draht-Kelvin-Messung wird bevorzugt, wenn der Zielwiderstand so niedrig ist, dass Leitungs- und Kontaktwiderstand die Messung sonst beeinträchtigen würden.
Das Testsystem sollte Folgendes kontrollieren:
Prüfstrom.
Sondenposition.
Messrichtung.
Anpressdruck.
Temperatur.
Stabilisierungszeit.
Abtastfrequenz.
Bei Hochstrom-Kupferverbindungen sollte der Widerstandswert mit der Leitergeometrie und der effektiven stromführenden Fläche in Zusammenhang stehen und nicht als isolierte Zahl interpretiert werden.
Scher- und Zugprüfung
Die mechanische Validierung kann Folgendes umfassen:
Überlappungs-Schertest.
Führen Sie -Tests durch.
Schälprüfung für Schichtstrukturen.
Zugprüfung von Klemmen.
Zerstörende Querschnittsanalyse.
Der Fehlermodus liefert zusätzliche Informationen. Ein Bruch durch das Grundmaterial weist auf einen anderen Prozesszustand hin als eine Grenzflächentrennung.

Prozesskontrolle für die Produktion nach IATF 16949 und PPAP Level 3
IATF 16949 Prozesskontrollen für geschweißte Kontakte
Bei elektrischen Kontaktkomponenten für Kraftfahrzeuge sollte das Schweißen als kontrollierter Spezialprozess und nicht als isolierter Montagevorgang behandelt werden.
Ein Produktionslenkungsplan kann Folgendes umfassen:
Überprüfung des eingehenden Materials.
KMG-Maßprüfung.
Überwachung des Stanz-Prozesses.
Überwachung der Schweißparameter.
Zustandsprüfung der Elektroden oder des Horns.
Prüfung des elektrischen Widerstands.
Validierung der Scherkraft-.
Metallografische Inspektion.
Rückverfolgbarkeit nach Charge oder Produktionslos.
MSA und Messgerät R&R.
SPC für kritische Abmessungen und Schweißeigenschaften.
Für die PPAP Level 3-Einreichung muss der Lieferant möglicherweise eine dokumentierte Beziehung zwischen DFMEA → PFMEA → Kontrollplan → Arbeitsanweisungen → Inspektionsaufzeichnungen → Fähigkeitsstudien → Validierungsergebnisse herstellen.
KMG-Inspektion und Maßkontrolle von ±0,01 mm
Die geschweißte Baugruppe muss hinsichtlich der Abmessungen mit der nachgeschalteten Schütz-, Relais-, Sicherungs-, Schaltanlagen- oder Sammelschienenbaugruppe kompatibel sein.
Abhängig von der Produktgeometrie können zu den kritischen Abmessungen gehören:
Kontakt-Mittelposition.
Lochdurchmesser.
Ebenheit der Anschlüsse.
Schweißstelle.
Kontakthöhe.
Biegewinkel.
Gesamtlänge.
Dicke des Kupferblechs.
Bei präzisionsgestanzten Bauteilen können ausgewählte Abmessungen auf ±0,01 mm kontrolliert werden, vorbehaltlich der tatsächlichen Produktzeichnung und der Funktionstoleranzstapel-.
Lieferantenauswahl für geschweißte Kontaktbrücken: Qualifikationsmatrix
Ein Lieferant von geschweißten Kontaktbrücken sollte anhand der gesamten Fertigungskette bewertet werden und nicht nur hinsichtlich der Schweißfähigkeit.
| Qualifikationselement | Empfohlene Verifizierung |
| Rohstoff | Materialzertifikat und Überprüfung der Zusammensetzung |
| Stempeln | Maßprüfungs- und Werkzeug--Prozessaufzeichnungen |
| Schweißen | Parameterfenster- und Prozessvalidierung |
| Elektrische Leistung | Niedrig-Widerstandsmessung |
| Mechanische Leistung | Scher-/Zug-/Schälprüfung |
| Metallurgie | Querschnitt und mikroskopische Untersuchung |
| Maßhaltigkeit | KMG-Inspektion |
| Rückverfolgbarkeit | Produktionsaufzeichnungen auf Chargenebene- |
| Automotive-Qualität | IATF 16949-System |
| Einreichungspaket | PPAP Level 3-Fähigkeit |
| Umweltkonformität | RoHS/REACH-Dokumentation |
| Prozessfähigkeit | SPC / Cp / Cpk, sofern angegeben |
Ein Lieferant, der in der Lage ist zu stanzen, aber nicht in der Lage ist, Schweißparameter mit Widerstand und mechanischen Ergebnissen in Beziehung zu setzen, bedeutet für den Käufer zusätzliche Qualifizierungsarbeit. Das bevorzugte Beschaffungsmodell ist eines, bei dem Stanzen, Fügen, Inspektion, Rückverfolgbarkeit und PPAP-Dokumentation in einem kontrollierten Fertigungssystem verwaltet werden.
Wann sollte man sich für Ultraschall- oder Widerstandsschweißen entscheiden?
Ultraschallschweißen: Dünnes Kupfer, Geflecht und geringe thermische Belastung
Wählen Sie Ultraschallschweißen, wenn das Design Folgendes erfordert:
Konsolidierung von Kupfergeflechten.
Dünne leitfähige Folien.
Begrenzte Massenheizung.
Solid--State-Joining.
AgSnO₂-zu-Kontaktverbindung mit Kupfer.
Kompakte elektrische Anschlusszonen.
Kontrollierte Verformung dünner leitfähiger Materialien.
Widerstandsschweißen: Dicke Stanzteile und definierte Schweißpunkte
Wählen Sie Widerstandsschweißen, wenn die Konstruktion Folgendes erfordert:
Dicke gestanzte Kupferkomponenten.
Hoher lokaler Wärmeeintrag.
Definierte Fusions-Nuggets.
Hoher Produktionsdurchsatz.
Wiederholbare Elektrodenpositionierung.
Strukturelle Verbindung gestanzter Kontaktbrücken.
Die endgültige Prozessentscheidung sollte auf Materialstapel-, Dicke, Verbindungsgeometrie, elektrischem Widerstandsziel, mechanischen{1}Belastungsanforderungen, thermischer Empfindlichkeit und Produktionsvolumen basieren.
Laden Sie die Kontaktbaugruppen-Designspezifikation herunter
Produktionsvalidierung: Widerstand, Scherung und metallografische Beweise
Eine qualifizierte elektrische Kontaktbaugruppe sollte über drei sich ergänzende Nachweise verfügen.
Elektrische Validierung
Messen Sie den fertigen Strompfad und ermitteln Sie den akzeptablen Widerstandsbereich unter definierten Testbedingungen.
Bei Kupferverbindungen mit niedrigem{0}}Widerstand wird die Messmethode selbst Teil der Spezifikation.
Mechanische Validierung
Durch Scher- oder Zugversuche wird festgestellt, ob die Verbindung den Montagekräften, Vibrationen, Temperaturschwankungen und Betriebsbelastungen standhält.
Das Akzeptanzkriterium sollte sowohl die Mindestkraft als auch den akzeptablen Versagensmodus angeben.
Metallografische Validierung
Eine Querschnittsanalyse-kann Folgendes identifizieren:
Unvollständige Verklebung.
Leere.
Risse.
Übermäßige Verformung.
Unzureichende Schweißdurchdringung.
Übermäßige Hitze-betroffene Regionen.
Unregelmäßige Nugget-Geometrie.

Checkliste für technische Spezifikationen für elektrisches Kontaktschweißen
Bevor eine geschweißte Kontaktbaugruppe für die Massenproduktion freigegeben wird, sollten in der technischen Zeichnung und der Lieferantenspezifikation Folgendes festgelegt werden:
Material: C1100, C2680, AgSnO₂ oder spezifizierte Silberlegierung.
Materialstärke: Tatsächliche Blech- oder Leiterstärke.
Verbindungskonfiguration: Überlappung, Stoß, Überlappung, Geflecht-zum-Anschluss oder Kontakt-zum-Träger.
Schweißverfahren: Ultraschall- oder Widerstandsschweißen.
Elektrische Anforderung: Maximal zulässiger Verbindungswiderstand.
Mechanische Anforderung: Mindestscher- oder Zugkraft.
Maßanforderung: Kritische Abmessungen und Toleranzen, z. B. ±0,01 mm, sofern zutreffend.
Oberflächenzustand: Beschichtung, Oxidation, Kontamination und Reinigungsanforderungen.
Prüfmethode: Kelvin-Widerstandsmessung, CMM, Metallographie und zerstörende Prüfung.
Qualitätssystem: IATF 16949, sofern Anforderungen an die Automobilzulieferung gelten.
Einreichung: PPAP Level 3, sofern vom Kunden angegeben.
Umweltkonformität: RoHS- und REACH-Anforderungen.
FAQ: Beschaffung von Elektrokontaktschweißen
Wofür ist die typische PPAP Level 3-Dokumentation erforderlich?geschweißte Kontaktbaugruppen?
PPAP Level 3 erfordert normalerweise die entsprechenden Konstruktionsaufzeichnungen, den Prozessablauf, die PFMEA, den Kontrollplan, die Dimensionsergebnisse, die Ergebnisse der Material- und Leistungstests, den MSA-Nachweis, die Daten zur Prozessfähigkeit, Musterteile und PSW, vorbehaltlich der spezifischen Einreichungsanforderungen des Kunden.
Wie wähle ich Ultraschallschweißen für Kupfergeflecht statt Widerstandsschweißen?
Ultraschallschweißen wird im Allgemeinen in Betracht gezogen, wenn Kupfergeflechte eine Litzenverfestigung mit begrenzter Massenerwärmung erfordern. Widerstandsschweißen eignet sich besser, wenn die Verbindung bei dickeren Stanzteilen eine definierte Schmelzzone erfordert.
Wie wird der elektrische Widerstand an einem geschweißten Kupferkontakt geprüft?
Für Verbindungen mit niedrigem Widerstand wird üblicherweise eine Kelvin-Messmethode mit vier -Leitern verwendet. Die Testspezifikation sollte Strom, Sondenposition, Temperatur, Stabilisierungsbedingungen, Probenfrequenz und maximal zulässigen Verbindungswiderstand definieren.
Kontaktieren Sie uns

Anfrage senden