




Wie kann die langfristige Leitfähigkeitszuverlässigkeit der Silberkontaktklemmenbaugruppe durch Hartlöten sichergestellt werden?
Jul 16, 2026
Eine Nachricht hinterlassen
Beim Hartlöten wird ein Füllmetall mit niedrigem -Schmelzpunkt- geschmolzen, der durch Kapillarwirkung den Verbindungsspalt füllt. Durch gegenseitige Diffusion zwischen Grundwerkstoff und Zusatzwerkstoff entsteht eine zuverlässige metallurgische Verbindung. Es ist das gängige Formverfahren für elektronische leitfähige Komponenten. Für die Silver Contact Terminal Assembly gelten strenge Anforderungen an die Ebenheit der leitenden Verbindung und die Stabilität der Verbindung. Die geringe Verformung und die fehlende thermische Schädigung des Grundmaterials beim Hartlöten eignen sich perfekt für die Präzisionsbearbeitungsanforderungen der Baugruppen und machen es im Vergleich zum Hochtemperatur-Schmelzschweißen besser für die Massenproduktion dünnwandiger leitfähiger Komponenten geeignet.
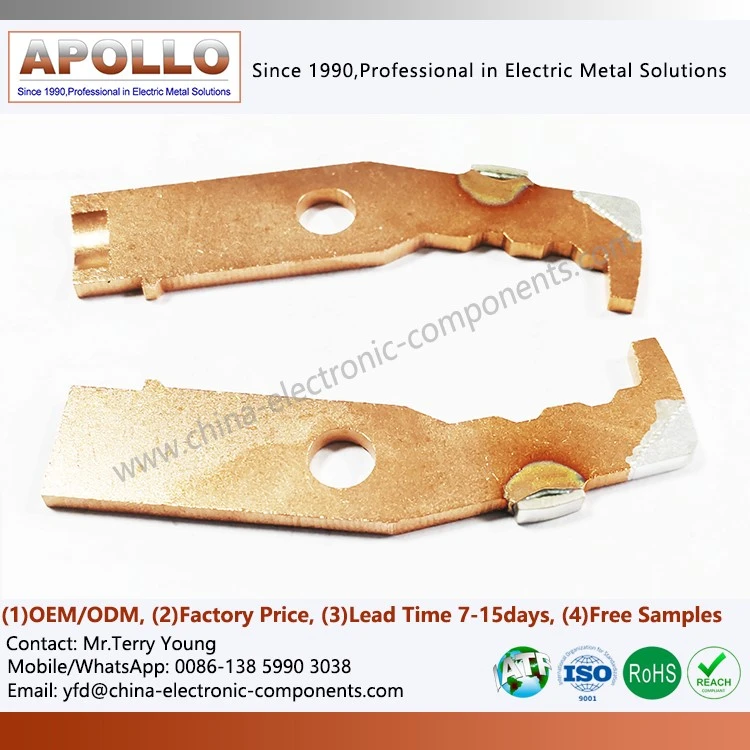
Das Hartlöten wird entsprechend der Erwärmungstemperatur in Weichlöten bei niedriger{0}}Temperatur, Hartlöten bei mittlerer{1}}Temperatur und Hartlöten bei hoher-Temperatur eingeteilt, wobei verschiedene Erwärmungsmethoden wie Flamme, Induktion und Ofen zum Einsatz kommen. Für unterschiedliche Werkstückspezifikationen eignen sich unterschiedliche Verfahren. Bei der elektrischen Kontaktnietbaugruppe werden meist Hartlötprozesse bei niedriger - oder mittlerer- Temperatur eingesetzt, die sicherstellen, dass die Silberschicht nicht durch hohe Temperaturen abgebrannt wird und eine stabile dichte Verbindung zwischen Anschluss und Kontakt hergestellt werden kann. Induktionslöten erwärmt sich schnell und bildet eine gleichmäßige Verbindung, was es zur bevorzugten Heizlösung für die Massenproduktion von Silberkontaktanschlüssen macht.
Das Design der Verbindungsstruktur bestimmt direkt die Strombelastbarkeit und Ermüdungsbeständigkeit leitfähiger Anschlüsse. Überlappungsverbindungen und ineinandergreifende Strukturen werden häufig verwendet, um die Verbindungsfestigkeit zu erhöhen. Die Standardüberlappungslänge beträgt das 3- bis 4-fache der Plattendicke, maximal 15 mm. Die genietete Kontaktklemmenbaugruppe weist gleichmäßig eine präzise Überlappungsverbindungsstruktur auf und kontrolliert den Montagespalt bei der Löttemperatur streng. Die Spaltgröße entspricht den Kapillarströmungseigenschaften von Lot auf Silber--Basis und vermeidet Fehler wie schlechte Leitfähigkeit und unterbrochene Verbindungen aufgrund abnormaler Lücken.
Mit leitfähigen Komponenten kompatible Lotlegierungen müssen eine hervorragende Leitfähigkeit und Benetzbarkeit aufweisen. Lote auf Silber-- und Zinn--Basis sind die gängige Wahl für die Verarbeitung von Kontaktanschlüssen. Ihre Schmelztemperaturen sind viel niedriger als bei Materialien auf Kupfer- und Silberbasis, was eine gleichmäßige Verteilung und Füllung von Lücken bei hohen Temperaturen ermöglicht. Das Silber-Bimetall-Nietenstanzteil priorisiert leitfähige Lote mit geringer Verunreinigung, um zu verhindern, dass schädliche Elemente die Silberkontaktoberfläche korrodieren, wodurch die mechanische Festigkeit der Verbindung und die langfristig stabile Leitfähigkeit ausgeglichen werden und gleichzeitig der Anteil der verwendeten Edelmetalle kontrolliert wird, um die Produktkosten auszugleichen.
Der komplette Lötprozess umfasst fünf Hauptschritte: Oberflächenvorbehandlung, Werkstückpositionierung, Lotplatzierung, temperaturgesteuertes Schweißen und Reinigung nach dem Schweißen. Durch die Vorbehandlung werden Öl- und Oxidschichten von den Anschlüssen entfernt, sodass das Lot gut auf der Silberkontaktfläche haftet. Der gesamte Prozess der elektrischen Kontaktmontage nutzt eine präzise Werkzeugpositionierung und eine strenge Kontrolle der Schweißtemperatur und Haltezeit. Durch die Reinigung nach dem Schweißen werden Flussmittelrückstände gründlich entfernt, um eine Korrosion der Kontakte zu verhindern und sicherzustellen, dass sich der Kontaktwiderstand unter langfristigen Strombedingungen nicht erhöht.
Im Vergleich zu herkömmlichen Schweißverfahren führt das Hartlöten zu einer minimalen Verformung der leitenden Anschlüsse, beschädigt die leitende Beschichtung der Silberkontakte nicht und ermöglicht eine stabile Verbindung unterschiedlicher Metallanschlüsse. Der Prozess ist mit verschiedenen internen leitfähigen Komponenten in Schaltern und Relais kompatibel. Durch den Einsatz standardisierter Lötverfahren erreichen die genieteten Kupferbaugruppen mit Silberkontakt ein hohes Maß an Gleichmäßigkeit in Größe und Leitfähigkeit über alle Produktchargen hinweg, wodurch die Wahrscheinlichkeit späterer Komponentenkontaktausfälle erheblich verringert wird. Es handelt sich um eine ausgereifte und zuverlässige Fertigungslösung für präzise leitende Komponenten in elektrischen Niederspannungsanwendungen.
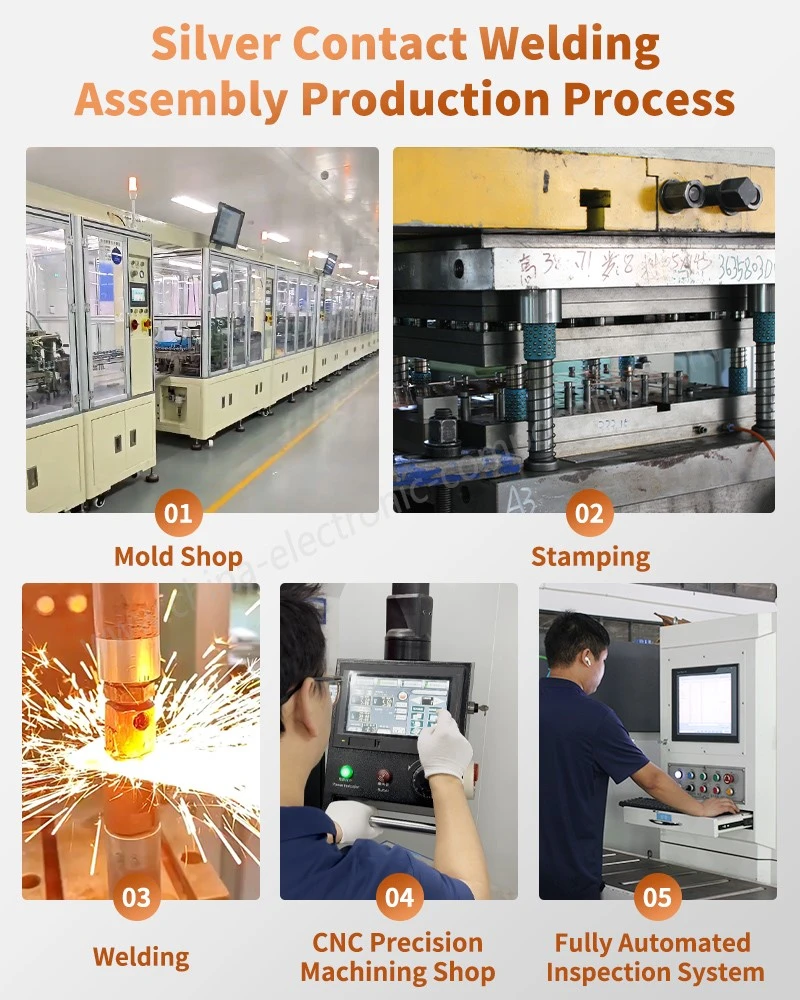
Die meisten im Handel erhältlichen Silberkontaktanschlüsse sind anfällig für Defekte wie Verlust der Silberschicht, schlechte Lötverbindung und Widerstandsdrift bei längerem Gebrauch. Unsere selbst-entwickelten und massenhaft-produzierten ProdukteSilberne Kontaktklemmenbaugruppesetzt einen kompletten Satz standardisierter Präzisionslötprozesse ein, bei denen Lücken, Temperatur und Lötverhältnisse genau kontrolliert werden, um die Silberkontaktbeschichtung vollständig zu schützen. Es bietet eine stabile Strombelastbarkeit, Vibrationsfestigkeit und Ermüdungsbeständigkeit. Für Relais- und Schalteranwendungen stehen kundenspezifische Abmessungen und Lötlösungen zur Verfügung, die den Zuverlässigkeitsteststandards der Elektroindustrie vollständig entsprechen. Wir freuen uns über Anfragen zu Mustern und Großeinkäufen. Bitte bringen Sie Ihre Produktzeichnungen und Leistungsanforderungen mit.
Kontaktieren Sie uns

Anfrage senden