




Mit Silberkontakt gelötete Baugruppen: Von der Tradition zur Innovation, wegweisend für die Zukunft der Präzisionsverbindungen
Sep 26, 2025
Eine Nachricht hinterlassen
Produkteinführung
Beim Hartlöten wird ein Füllmetall (oder Lotmaterial) mit einem niedrigeren Schmelzpunkt als das Grundmetall verwendet. Die Werkstücke und das Zusatzmetall werden auf eine Temperatur erhitzt, die über dem Schmelzpunkt des Zusatzmetalls, aber unter dem Schmelzpunkt der anderen Metalle liegt. Das flüssige Zusatzmetall benetzt die Schweißmetalle, füllt die Lücken zwischen ihnen und diffundiert in das Grundmetall, wodurch die Teile effektiv verbunden werden. -Dieses Prinzip ist der Schlüssel zur Herstellung von Silberkontakt-Lötbaugruppen, bei denen die zuverlässige Verbindung von Silberkontakten mit Grundmetallen auf den präzisen Benetzungs-, Spaltfüll- und Diffusionsprozessen des Lötens beruht, um eine stabile elektrische und mechanische Leistung sicherzustellen.
Das Stumpfschweißen erzeugt minimale Verformungen und glatte, ästhetisch ansprechende Verbindungen und eignet sich daher zum Schweißen komplexer Komponenten aus unterschiedlichen Materialien, wie z. B. Wabenplatten, Turbinenschaufeln, Hartmetallwerkzeuge und Leiterplatten. Vor dem Löten müssen die Werkstücke sorgfältig bearbeitet und gründlich gereinigt werden, um Öl, Schmutz und übermäßige Oxidfilme zu entfernen und so ein gleichmäßiges Montagespiel sicherzustellen. Dieser Abstand muss im Allgemeinen zwischen 0,01 und 0,1 mm liegen.
Klassifizierung von Widerstandsschweißtechniken
Punktschweißen:Bei dieser Methode werden zylindrische positive und negative Elektroden verwendet, um das gewünschte Schweißmaterial vorzupressen, zu entladen und zu verdichten und so einen konzentrierten, punktförmigen Nugget (Schweißpunkt) zu bilden. Das Punktschweißen wird hauptsächlich zum Schweißen dünner Bleche eingesetzt.
Nahtverschweißung:Ähnlich wie beim Punktschweißen wird beim Nahtschweißen anstelle einer zylindrischen Elektrode eine rotierende scheibenförmige Rollen- oder Ringelektrode verwendet, um eine Entladung zu erzeugen und eine durchgehende Schweißnaht zu bilden. Es kann in Rollenschweißen und Einschussschweißen unterteilt werden, die beide durchgehende Schweißnähte erzeugen. Es wird hauptsächlich zum Schweißen von Strukturen mit relativ regelmäßigen Schweißnähten verwendet, die eine dichte Abdichtung erfordern, typischerweise bei Blechdicken unter 3 mm. Nahtschweißen wird häufig bei der Verpackung von Metallkomponenten eingesetzt.
Stumpfschweißen:Hierbei handelt es sich um ein Widerstandsschweißverfahren, das auch Stumpfschweißen genannt wird und die Werkstücke über die gesamte Kontaktfläche miteinander verschweißt. Es wird häufig zum Schweißen von Metallen mit großen Kontaktflächen verwendet.
Buckelschweißen:Es handelt sich um eine Variante des Punktschweißens. Auf einem Werkstück wird ein vorgefertigter Vorsprung eingesetzt. Beim Buckelschweißen entstehen an der Verbindungsstelle ein oder mehrere Nuggets.
Anwendungen des Hartlötens
Widerstandsschweißen wird für Anwendungen wie Rohre, Anschlüsse und Ventile verwendet, die Luftdichtheit erfordern; Druckbehälter, die ein gewisses Maß an Druckfestigkeit und Luftdichtheit erfordern; und Komponenten für Fahrzeuge, einschließlich Autos und Motorräder, die Korrosions- und Hitzebeständigkeit erfordern. Darüber hinaus wird das Löten, bei dem leitfähiges Lot (Lötpaste) mit niedriger Schmelztemperatur verwendet wird, häufig in elektronischen Schaltkreisen, elektrischen Steckverbindern und elektronischen Präzisionskomponenten eingesetzt.
Beim Widerstandslöten handelt es sich um einen Prozess, bei dem ein drahtähnliches Lötmaterial zwischen die Grundmaterialien gelegt und mithilfe von Lichtenergie (Laser) geschmolzen wird, um eine Verbindung herzustellen. Da die Grundmaterialien im Wesentlichen nicht-schmelzen, wird die thermische Verformung in einem idealen Bereich gehalten. Dies ermöglicht leichte, hochsteife Verbindungen, ohne das Erscheinungsbild des Produkts zu beeinträchtigen.
Früher wurde Ofenlöten üblicherweise zum Verbinden von Teilen wie Autodächern, Seitenwänden und Kofferraumdeckeln verwendet. Beispielsweise wird beim Verbinden des Daches mit der Karosserie eine genutete Dachverbindung erstellt und punkt-verschweißt. Nach dem Fügen ist ein Formteil erforderlich, um die Nut- und Schweißspuren zu verdecken.
Beim Stumpfschweißen bleibt jedoch das ästhetische Erscheinungsbild der Grundmaterialien erhalten, sodass keine Bearbeitung, Formung und andere Komponenten und Schritte erforderlich sind. Darüber hinaus lassen sich die Verbindungsfestigkeit und die Verbindungsgeschwindigkeit im Vergleich zum Widerstandspunktschweißen um etwa das Doppelte steigern und es wird sowohl in Europa als auch in Japan immer häufiger eingesetzt, vor allem in der Automobilindustrie.

Unsere Produkte
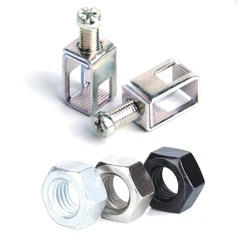
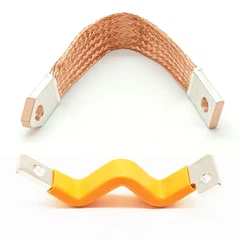
Unter zahlreichen Lötanwendungen sind unsereSilberkontaktgelötete Baugruppensind ein Maßstab. Sie nutzen fortschrittliche Löttechnologie in Kombination mit hochwertigen Silberkontaktmaterialien, um eine hohe Leitfähigkeit, Zuverlässigkeit und außergewöhnliche Haltbarkeit zu gewährleisten. Ganz gleich, ob sie in hochpräzisen elektronischen Geräten oder sicherheitskritischen-elektronischen Systemen im Automobilbereich eingesetzt werden, sie erfüllen mit ihrer überragenden Leistung die anspruchsvollsten Anforderungen. Unsere Produkte sind nicht nur technologisch fortschrittlich, sondern auch außergewöhnlich hochwertig-und bieten die zuverlässigsten Verbindungslösungen für Ihre Projekte.

Kontaktieren Sie uns

Anfrage senden