




Grundsätze, Verformungsarten und zulässige Verformungsgrade für Kaltstauch- und Kaltpressverfahren.
Jun 08, 2026
Eine Nachricht hinterlassen
Kaltstauchen und Kaltpressen sind zentrale Umformprozesse bei Raumtemperatur, die bei der Herstellung von Verbindungselementen und Präzisions-Hardwarekomponenten verwendet werden und bei denen die Formgebung des Werkstücks vollständig bei Umgebungstemperatur erfolgt. Selbst-einpressende Schrauben beispielsweise werden vorwiegend in Massen-mit diesen etablierten Techniken hergestellt. Bei diesem Prozess wird ein Metallrohling in eine spezielle Matrize gelegt und die Kraft von Kaltstauchmaschinen oder Pressen genutzt, um die relative Bewegung der oberen und unteren Matrize anzutreiben. Dies zwingt den Rohling zu einer plastischen Verformung innerhalb des Formhohlraums-, wodurch seine Höhe verringert wird und gleichzeitig seine Querschnittsfläche- vergrößert wird-, was ihn zu einem Schlüsselprozess für die effiziente Massenproduktion von Präzisionsbefestigungen macht.
In der tatsächlichen industriellen Produktion ist die Kaltumformung von Verbindungselementen nicht auf einen einzigen Prozess angewiesen; Die Bildung von selbst{0}}einpressenden Bolzen beispielsweise integriert die Eigenschaften von Kaltstauchen und Extrudieren. Herkömmliche Kaltstauchvorgänge umfassen häufig Extrusionstechniken, um eine höhere Maßgenauigkeit und eine dichtere Innenstruktur zu erreichen. Folglich gilt das Kaltstauchen von Verbindungselementen als Verbundformverfahren, das die schnellen Formgebungsfähigkeiten des Kaltstauchens mit den Präzisionsformvorteilen der Extrusion kombiniert.
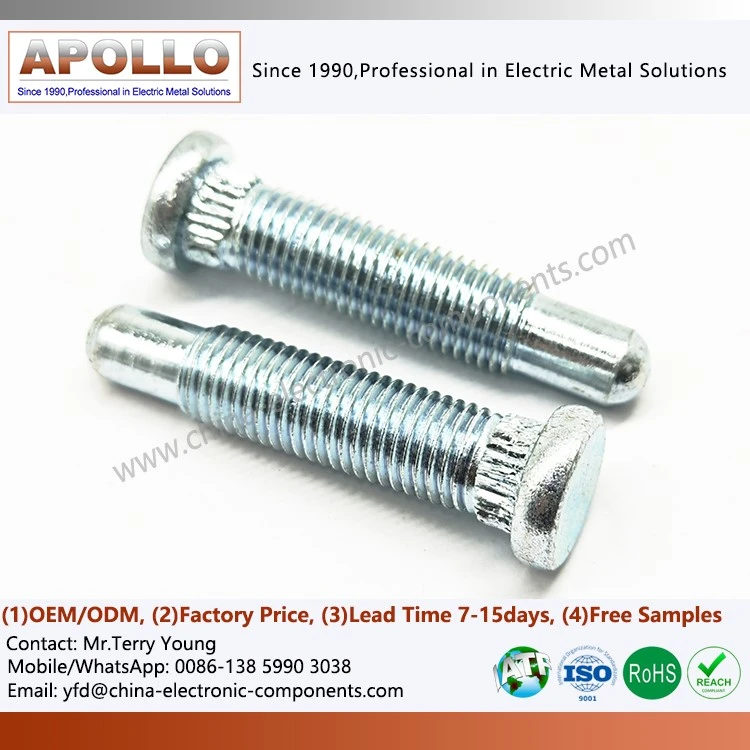
Das Stanzen ist eine grundlegende Verformungsmethode vor der Bearbeitung beim Kaltstauchen und wird häufig bei der Herstellung verschiedener selbst{1}einpressender Verbindungselemente eingesetzt. Beispielsweise beruht die Rohlingsformung selbst-einpressender Kompressionsschrauben auf diesem Verfahren. Seine Kernfunktion besteht darin, einen bestimmten Abschnitt des Rohlings vollständig vom Hauptkörper zu trennen. Zu den üblichen Anwendungen gehören das Schneiden von rohem Drahtmaterial, das Vorstanzen von Löchern in Muttern und das Trimmen von Schraubenköpfen, wodurch eine gleichmäßige Rohlingsgrundlage für die anschließende Präzisionsstanzung und -formung geschaffen wird.
Das Stauchen ist der Kernprozess beim Kaltstauchen und dient vor allem der Optimierung der Strukturabmessungen des Rohlings. Bei der Kopfformung von Clinchschrauben kommt typischerweise diese Technik zum Einsatz. Bei diesem Verfahren wird mithilfe einer Matrize Druck ausgeübt, wodurch die Höhe des Rohlings verringert und seine Querschnittsfläche vergrößert wird. Es ist für wichtige Schritte wie das sphärische Stauchen von Muttern und das Vor-Vorstauchen und End-Kopfstauchen von Schraubenköpfen unerlässlich, um die Strukturdichte des Werkstücks effektiv zu verbessern und die strukturelle Integrität des Verbindungselements nach dem Formen sicherzustellen.
Das Vorwärtsfließpressen ist eine wichtige Methode für das Präzisionskaltstauchen und eignet sich für die Bearbeitung der Schäfte verschiedener Präzisionsschrauben. Bei der Reduzierung des Schaftdurchmessers von Einsteck-Clinchschrauben wird beispielsweise häufig auf dieses Verfahren zurückgegriffen. Während der Bearbeitung fließt das Metall in die gleiche Richtung wie die Bewegung des Oberwerkzeugs. Diese Methode wird häufig zur Schaftreduzierung und Durchmesserverengung bei Bolzen und Innensechskantschrauben verwendet und ermöglicht eine präzise Kontrolle der Maßtoleranzen und eine verbesserte Montagepassung.
Die Rückwärtsfließpressung arbeitet mit einer Metallflusslogik, die derjenigen der Vorwärtsfließpressung entgegengesetzt ist, und wird üblicherweise zur Bildung komplexer Verbindungselementgeometrien verwendet. Die Kopfformung von selbst-selbstklemmenden Schrauben von Revtex® beruht beispielsweise auf diesem Verfahren. Beim Formen fließt das Metall entgegen der Bewegung der Matrize. Es wird hauptsächlich für Prozesse wie das Formen der Köpfe von zylindrischen Innensechskantschrauben und das Tiefziehen angewendet und ermöglicht die effiziente, integrierte Formung komplexer, nicht{3}}standardisierter Formen.
Bei der kombinierten Extrusion handelt es sich um einen Kernformprozess für hochpräzise Verbindungselemente, der die Vorteile der Vorwärts- und Rückwärtsextrusion vereint. Bei der integrierten Formung selbst-einpressender Bolzen kommt häufig dieser kombinierte Prozess zum Einsatz. An einer einzelnen Bearbeitungsstation wird das Werkstück gleichzeitig einem Vorwärts- und Rückwärtsfluss des Metalls unterzogen-wobei ein Teil des Metalls mit der Matrize vorwärts fließt, um den Durchmesser des Schaftabschnitts zu verringern, während ein anderer Teil des Metalls rückwärts fließt, um den Kopf zu formen-Dadurch wird die Bildung mehrerer-Merkmale in einem Arbeitsgang erreicht und sowohl die Produktionseffizienz als auch die Produktpräzision erheblich verbessert.

Kaltstauchprozesse erfordern bestimmte Verarbeitungsschwellenwerte-nämlich den zulässigen Grad der Metallverformung-, die sich direkt auf die Ausbeute des fertigen Produkts und die Langlebigkeit der Matrize auswirken; Folglich erfordert die Massenproduktion von selbst-einpressenden Verbindungselementen mit Gewinde die strikte Einhaltung von Verformungsstandards. Wenn die Kaltstauchverformung die plastische Grenze des Metalls überschreitet, treten Defekte wie Risse oder Falten an den Werkstückseiten auf, was zu einer hohen Anzahl fehlerhafter Teile und einem beschleunigten Werkzeugverschleiß oder sogar zu einem katastrophalen Werkzeugversagen aufgrund von Rissen führt.
Die Plastizität des Metallwerkstoffs bestimmt direkt das zulässige Verformungsniveau und spielt beim Kaltstauchprozess eine entscheidende Rolle; Daher muss die Materialauswahl für Einpressschrauben mit Gewinde auf die entsprechenden Verformungsparameter abgestimmt sein. Metalle mit überlegener Plastizität können einer größeren Kaltstauchverformung standhalten und bieten eine höhere Verarbeitungstoleranz. Umgekehrt nimmt bei Kohlenstoffstählen die Plastizität mit steigendem Kohlenstoffgehalt ab, was zu einer entsprechenden Verringerung der zulässigen Verformung und einem erhöhten Risiko von Rissen während der Verarbeitung führt.
Für Materialien mit geringerer Plastizität, wie z. B. Stahl mit mittlerem{0}}Kohlenstoffgehalt und legiertem Stahl, hat die Industrie ausgereifte Kaltstauchoptimierungsstrategien entwickelt, um eine stabile Massenproduktion verschiedener selbst-Einpressbefestiger sicherzustellen; Die Verarbeitung harter Werkstoffe für selbst-einpressende Montageschrauben erfordert spezielle Vor-behandlungen. Gängige Produktionsmaßnahmen-wie Glühen zum Erweichen des Stahls, Optimieren der Matrizenzähigkeit und Verbesserung der Rohlingsoberflächenschmierung-werden eingesetzt, um die zulässige Metallverformung wirksam zu erhöhen und Probleme wie Werkstückrisse und Matrizenschäden zu verhindern.

Insgesamt hat sich das kombinierte Kaltstauch- und Kaltpressverfahren zur gängigen Herstellungsmethode für entwickeltselbst-einpressende Befestigungsschrauben, dank seiner Vorteile hoher Effizienz, Präzision und integrierter Formgebung. Der Prozess umfasst fünf Kernverformungsmodi-Stanzen, Stauchen, Vorwärtsfließpressen, Rückwärtsfließpressen und kombiniertes Fließpressen-, um den Umformanforderungen von Werkstücken mit unterschiedlichen Strukturdesigns gerecht zu werden. Darüber hinaus sind die strenge Kontrolle des zulässigen Grads der Metallverformung und die Optimierung des Prozesses auf der Grundlage der Materialeigenschaften von entscheidender Bedeutung für die Verbesserung der Produktausbeute, die Reduzierung der Produktionskosten und die Verlängerung der Werkzeuglebensdauer. Dies ist von erheblichem Wert für die Industrie zur Herstellung von Präzisionsbefestigungen.
Bitte kontaktieren Sie uns für Informationen zur Anpassung von Prozessparametern, Lösungen zur Materialkompatibilität und Techniken zur Kontrolle der Verformung sowie für professionelle technische Beratung zu Präzisionsprozessen zur Hardware-Umformung.
Kontaktieren Sie uns
Anfrage senden